Amikor egy folyamatmérnök ipari vákuumkamrát ír elő, az első kérdés ritkán a szivattyúra vonatkozik. Általában a célnyomással, a benne elhelyezkedő alkatrészek méretével és az ott lezajló folyamattal kezdődik. Ez a három változó határozza meg a legtöbb döntést.
Az ipari vákuumkamra egy zárt burkolat, amely eltávolítja a gázmolekulákat a belsejéből, hogy szabályozott alacsony nyomású környezetet hozzon létre. A gyakorlati kihívás nem csupán a vákuum kihúzása; megbízhatóan tartja, miközben a belsejében zajló folyamat végzi a munkáját – bevonat, szárít, ragaszt vagy hőciklus.
Ez az útmutató elmagyarázza, hogyan működnek az ipari vákuumkamrák, mely formák és karimák milyen alkalmazásokhoz illeszkednek, és mit kell értékelni a vásárlás előtt.
A vákuumkamrát végső nyomása, szivattyúzási sebessége, belső geometriája, valamint a falakban és tömítésekben használt anyagok határozzák meg. A nyomást Pascal (Pa) vagy Torr mértékegységben fejezzük ki, és a működési tartomány határozza meg a szükséges mérnöki erőfeszítés mértékét.
A durva vákuum körülbelül 100 Pa nyomásig fedi le, és egyszerű szárításra és gáztalanításra szolgál. Nagy vákuum működik a 10 -1 10-re -4 Pa tartomány, és gyakori a bevonórendszerekben és a félvezető szerszámokban. Az ultramagas vákuum 10 alatt működik -7 Pa és alacsony gázkibocsátó anyagokat, teljesen fém tömítéseket, például CF karimákat, és szigorú tisztítási eljárásokat követel meg.
Kulcs elvitel: Először adja meg a folyamatnyomást, majd ellenőrizze, hogy a kamrahéj, a karimák és a szelepek erre a nyomásszintre vannak-e méretezve.
A nyomáson túl a kamratestet a behelyezett munkadarabokhoz vagy szerelvényekhez kell méretezni. A falvastagság, a hegesztési varrat minősége és a felületi minőség egyaránt befolyásolja a gázkibocsátást és az alacsony nyomás elérésének képességét. A legtöbb ipari folyamatban a 304 vagy 316 rozsdamentes acél az alapértelmezett anyag, míg az alumínium gyakori a nagy kamrákban, ahol a súly aggodalomra ad okot.
A kamra alakját gyakran a folyamat határozza meg, nem a preferencia. Minden geometriának megvannak az erősségei, amelyek bizonyos gyártási beállításokban számítanak.
| Írja be | Alakzat | Tipikus használat |
|---|---|---|
| Doboz | Téglalap alakú | Hővizsgálat, tételes szerelvények, ellenőrző eszközök |
| Hengeres | Kerek lapos végekkel | Bevonás, szárítás, gáztalanítás, kristálynövekedés |
| Gömb alakú | Gömb | Térszimuláció, kutatás, egységes nyomásvizsgálatok |
| Bell Jar | Kupola emelőszerkezettel | Optikai bevonat, laboratóriumi K+F, kis tételek |
A dobozkamrák akkor a legrugalmasabbak, ha a munkaterhelés lámpatesteket vagy páratlan geometriákat tartalmaz. A bevonatsoroknál előnyösek a hengeres kamrák, mivel a munkadarab a szivattyúzási tengelyen belül el tud forogni. A gömb alakú kamrák kiválóak azokban az alkalmazásokban, ahol egyenletes nyomáselosztásra van szükség. A harangtartók továbbra is gyakoriak a kutatás-fejlesztésben és az optikai bevonatban, mivel a kupola gyorsan felemelhető.
Az ipari vákuumkamrák nem korlátozódnak a félvezető gyárakra. Központi szerepet töltenek be az űrrepülés tesztelésében, a bevonósorokban, az élelmiszer-feldolgozásban és az energetikai berendezések gyártásában.
A félvezetőgyártás során a kamrákat leválasztásra, maratásra, ragasztásra és lágyításra használják. A harmadik generációs szilícium-karbid (SiC) eszközök szabályozott ultra-nagy vákuumfeltételeket igényelnek az epitaxiális növekedés és az ostyakötés során. Egy megfelelően megtervezett nagyvákuumú és ultranagyvákuumú félvezető kamra fenntartja az alacsony alapnyomást és az alacsony gázkibocsátást, amelyre ezeknek a folyamatoknak szüksége van.
 Nagyvákuumú és ultramagas vákuumkamrák félvezető eljárásokhoz Ezek a kamrák megfelelnek a HV és UHV szabványoknak, és hélium szivárgásteszttel rendelkeznek az ultraalacsony szivárgási arány érdekében, támogatva a leválasztást, maratást, kötést és lágyítást a félvezetőgyártásban. Termék megtekintése →
A repülési programok vákuumkamrákat használnak a térviszonyok szimulálására, a hőciklus tesztelésére, valamint a repüléselektronika, tömítések és szerkezeti anyagok teljesítményének ellenőrzésére. Az ebben a szektorban használt kamráknak gyakran nagyméretű lámpatesteket kell elhelyezniük, és stabil hőmérsékletszabályozást kell fenntartaniuk. Repülési vákuumkamrák olyan merevséggel és mérettel tervezték, amely ezekhez az igényes próbákhoz szükséges.
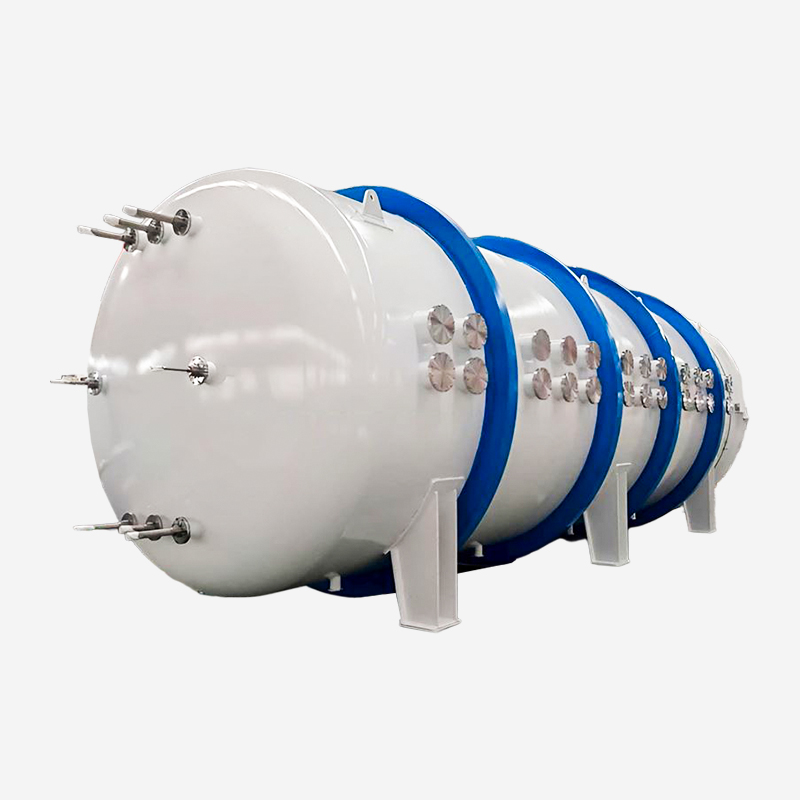 Repülési vákuumkamrák extrém űrviszonyok szimulálására Ezek a nagyvákuumú kísérleti kamrák robusztus szerkezeti integritással és összetett vákuum-interfészekkel rendelkeznek, amelyek alkalmasak hőciklusra és repülőgép-alkatrészek teljesítményének tesztelésére. Termék megtekintése →
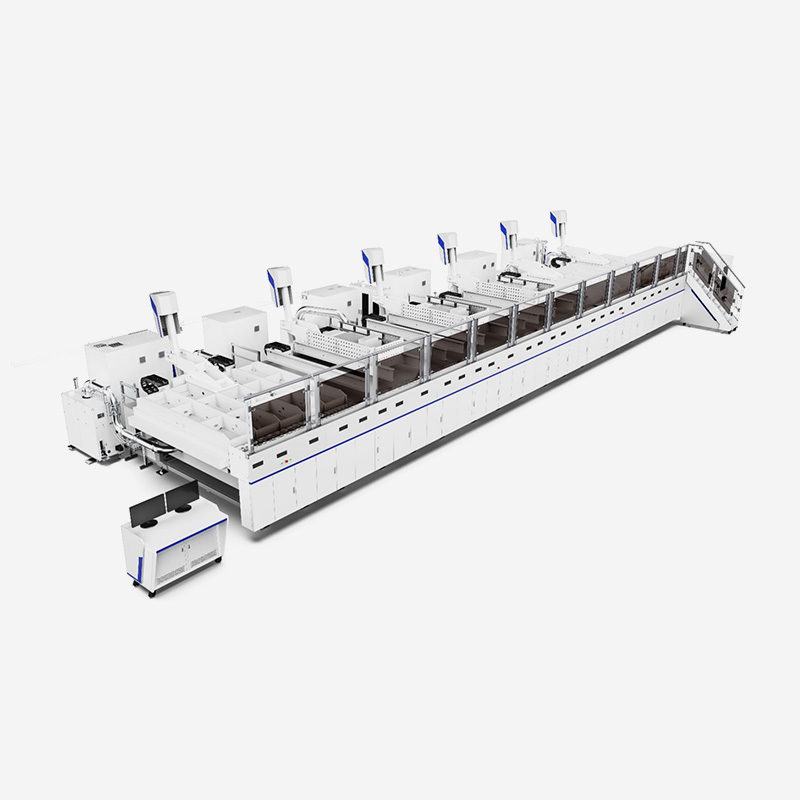
Az optika, az autóipari alkatrészek és a kijelzőpanelek bevonósorai a porlasztást, a párologtatást vagy a PECVD folyamatokat támogató kamráktól függenek. A folyamatos vonalú bevonat kamra segít megőrizni az áteresztőképességet, miközben fenntartja az egyenletes rétegvastagságot a hordozón.
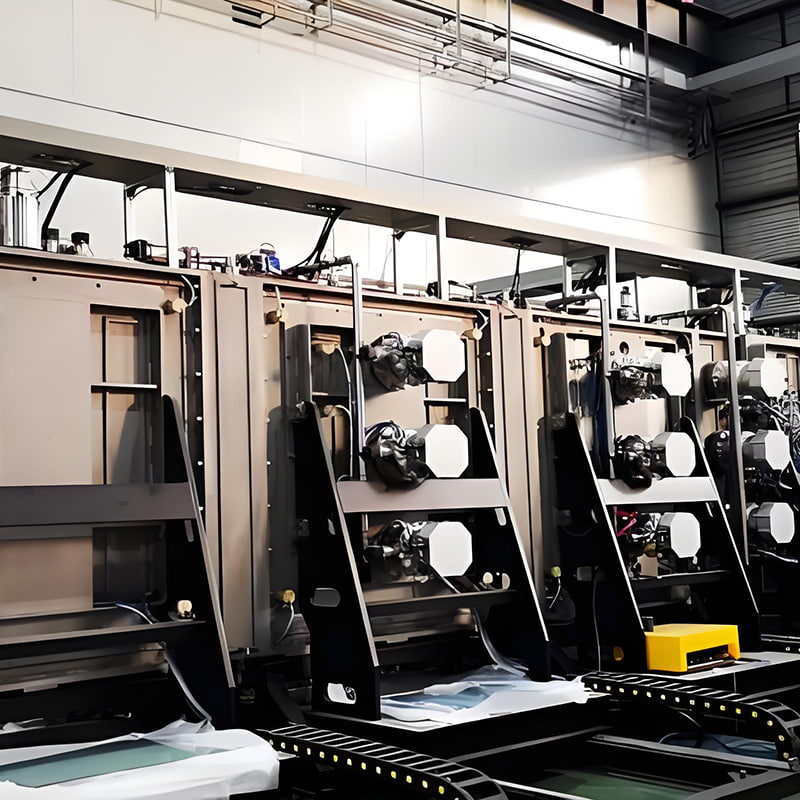 Folyamatos soros bevonat kamrák nagy volumenű soros gyártáshoz Folyamatos anyagáramlásra és többrétegű bevonásra tervezték, ezek a kamrák növelik az áteresztőképességet és fenntartják az egyenletes filmvastagságot, ideálisak az optikához, az autóiparhoz és a kijelzőbevonatokhoz. Termék megtekintése →
A fagyasztva szárítás, a vákuumszárítás és a sterilizálás tipikus alkalmazások a gyógyszer- és élelmiszerágazatban. Ezek a folyamatok mérsékelt vákuumszinten futnak, és gyakran olyan rozsdamentes acélszerkezetet igényelnek, amely megfelel a higiéniai szabványoknak.
A rozsdamentes acél a vákuumkamrák legelterjedtebb anyaga, mivel ellenáll a korróziónak, alacsony a gázkibocsátása, és kompatibilis a legtöbb technológiai kémiával. Az alumíniumot nagyméretű vagy mozgatható kamrákhoz használják, ahol a súly számít. A felületkezelés befolyásolja a teljesítményt: a simább belső tér csökkenti a gáz adszorpcióját, és megkönnyíti a tisztítást, ami kritikus az ultramagas vákuumos munkáknál.
A karima szabványok határozzák meg, hogy mennyire egyszerű a szivattyúk, szelepek és mérőeszközök csatlakoztatása. A KF karimák durva és nagy vákuumú alkalmazásokhoz is megfelelnek. A réz tömítésekkel ellátott CF karimák támogatják az ultranagy vákuumot. Az ISO karimák illeszkednek a nagy vákuumrendszerekhez, nagyobb furatméretekkel. A jobb karima befolyásolja a karbantartási időt és a hosszú távú szivárgási arányt is.
A szivattyúrendszernek meg kell felelnie a folyamat térfogatának és gázterhelésének. Az olajdiffúziós szivattyúknak, a turbomolekuláris szivattyúknak és a szárazszivattyúknak egyaránt megvannak az erősségei. A szelepeknek megbízhatóan kell tömíteniük a szükséges nyomáson, és a működési módjuk, a ciklus élettartama és az anyagok kompatibilitása alapján kell megválasztani.
A kamrahéjat, a karimákat és a belső szerelvényeket szűk tűrésekre kell megmunkálni, hogy az ülés megfelelően tömítsen és a feszültség egyenletesen oszlik el. Bevált gyártó kiválasztása precíziós megmunkálási képességek mérhető különbséget tesz a végső kamra élettartamában és szivárgásmentességében.
Mielőtt árajánlatot kérne, írja le ezt a hét paramétert. Lefedik a legtöbb olyan kérdést, amelyet a szállító feltesz.
Ha meg tudja adni ezeket az értékeket, a gyártó gyorsan meg tudja becsülni a kamra konfigurációját, a szivattyúzási sebességet és a költségtartományt.
A nagyvákuum általában a 10-es tartományt fedi le -1 Le 10-re -4 Pa, ami elegendő a legtöbb bevonási és szárítási folyamathoz. Az ultra-nagy vákuum (UHV) 10 alatt van -7 Pa és alacsony gázkibocsátó anyagokat, teljesen fém tömítéseket és nagyon gondos felület-előkészítést igényel.
Használja a KF-et kis furatméretű durva és nagyvákuumú rendszerekhez, a CF-et az ultramagas vákuumhoz réz tömítésekkel, és az ISO-t a nagyobb átmérőt igénylő nagyvákuumrendszerekhez. A választás attól is függ, hogy milyen gyakran kell a karimát kinyitni és újra tömíteni.
Igen, de csak akkor, ha a kamra térfogatát, a szivattyúrendszert és a belső felületet a legigényesebb folyamatra tervezték. A magas hőmérsékletű folyamatról az alacsony gázkibocsátású folyamatra való áttérés további tisztítási és kisütési időt igényelhet.
Az evakuálási idő a kamra térfogatától, a szivattyú fordulatszámától, a gázterheléstől és a célnyomástól függ. Ennek becsléséhez a beszállítók általában kiszámítják az effektív szivattyúzási sebességet és a teljes gázkibocsátási területet, majd ezt hozzáigazítják a szükséges nyomáseséshez.
Az ipari vákuumkamra kiválasztása rendszerdöntés. A folyamatnyomás, a munkaterhelés geometriája és a folyamat típusa minden más számára határt szab – az anyag, a karima szabvány, a szivattyú konfiguráció és a tömítés kialakítása.
Szánjon időt a specifikációra, mielőtt összehasonlítja a szállítókat. Mérje meg a belsejébe kerülő alkatrészeket, ellenőrizze a célnyomást és a szivárgási sebességet, és tisztázza a folyamat kémiáját. E tények birtokában a kiválasztási folyamat mérnöki illeszkedés, nem pedig találgatás kérdése lesz.
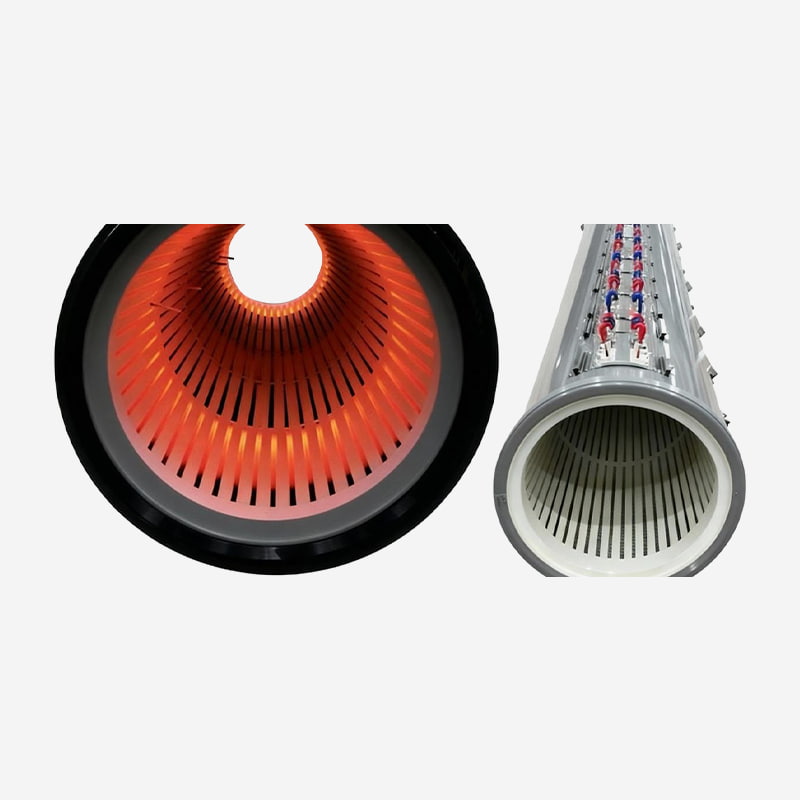
Nagy teljesítményű kulcselemek átfogó választékát kínáljuk vékonyréteg-leválasztó berendezésekhez...
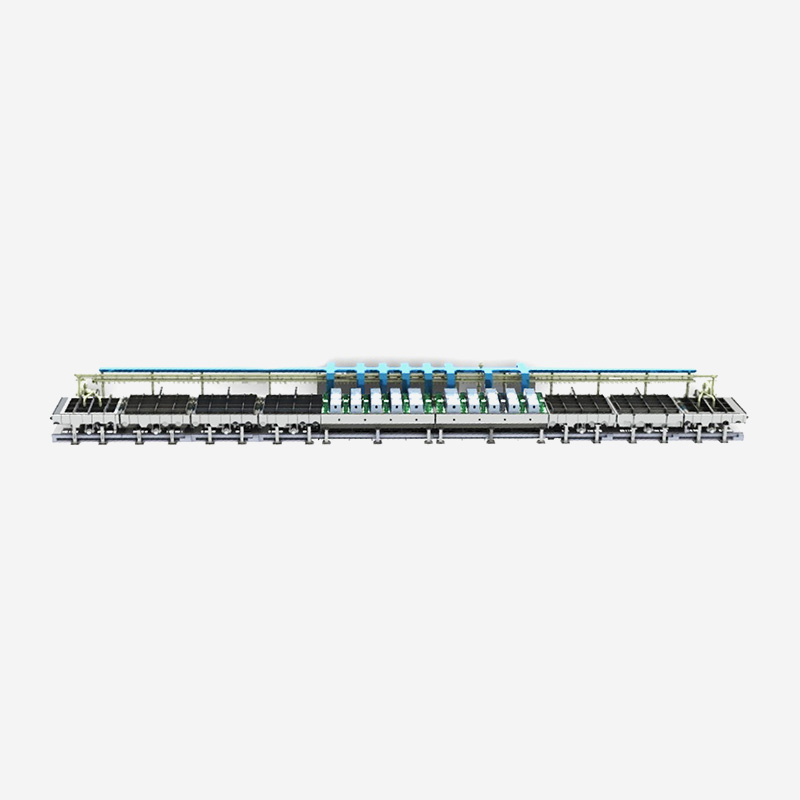
Vízszintes online magnetronos porlasztó folyamatos bevonatrendszer, amely átlátszó vezetőképes fi...
Készen áll a közös innovációra? Lépjen kapcsolatba szakértőinkkel.
Lépjen kapcsolatba velünk
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kína TEL/WhatsApp:Mobil terminál