
Vékonyréteg-leválasztó berendezés alkatrészei
Nagy teljesítményű kulcselemek átfogó választékát kínáljuk vékonyréteg-leválasztó berendezésekhez...

Minden vákuumrendszernek van egyénisége. Néhányan gyorsan tartják az alapnyomást, és hetekig stabilak maradnak; úgy tűnik, hogy másokon minden egyes karima kinyitásakor új szivárgás keletkezik. A legtöbb esetben nem a szivattyú vagy a vezérlő a különbség. Ez a vákuumkamra: a geometriája, a belső felülete, valamint a hegesztés és tisztítás módja.
Ez az útmutató elmagyarázza, mire kell figyelni a vákuumkamra meghatározásakor, vásárlásakor vagy ellenőrzésekor, az anyagválasztástól és a felületkezeléstől a minőség-ellenőrzésig és a szállító értékeléséig.
A vákuumkamra egy lezárt edény, amely lehetővé teszi, hogy a folyamat a környező atmoszféránál alacsonyabb nyomáson folyjon. Az alkalmazástól függően a kamra működhet durva vákuumban (1 mbar felett), nagy vákuumban (körülbelül 1 x 10^-3 mbar) vagy ultramagas vákuumban (1 x 10^-7 mbar alatt). Minél alacsonyabb a célnyomás, annál nagyobb figyelmet igényel minden részlet.
A kamra kialakítása három dolgot határoz meg: milyen gyorsan éri el a rendszer a célnyomást, milyen alacsony lehet ez a nyomás, és mennyire marad stabil a folyamat során. Ezek az eredmények az alapanyagtól, a belső felületkezeléstől, a tömítések számától és minőségétől, valamint a belső alkatrészek felszerelési módjától függenek. A rossz belső felülettel rendelkező kamra hetekig kiéghet; a befogott térfogatú kamra soha nem érheti el az adatlapon megadott nyomást.
A kamrát is jó vezetőképességre kell tervezni. A szivattyúnyílásoknak nagynak kell lenniük, és a belső alkatrészek nem képezhetnek szűk járatokat, amelyek lassítják a gázáramlást.
A legtöbb magas és ultramagas vákuumkamrában a rozsdamentes acél az alapértelmezett anyag. Az olyan minőségek, mint a 304L vagy 316L, jó korrózióállóságot, alacsony gázkibocsátást biztosítanak az elektropolírozás után, és stabil mechanikai tulajdonságokat biztosítanak hőciklus alatt. Az alumíniumot gyakran választják nagy kamrákhoz vagy mozgó alkatrészekhez, mert könnyebb és jobb a hővezető képessége, de porózus oxidrétegét gondosan ellenőrizni kell a gyártás során. Az alábbi táblázat összefoglalja a leggyakoribb anyagválasztásokat.
| Anyag | Tipikus használat | Kulcselőny | Fő korlátozás |
|---|---|---|---|
| 304/316L rozsdamentes acél | Nagy vákuum és UHV kamrák | Alacsony gázkibocsátás, kiváló hegeszthetőség | Nehezebb, mint az alumínium |
| Alumínium 6061 | Nagy kamrák, bevonatrendszerek | Könnyű, jó hővezető képességgel | Speciális felületi tömítést igényel |
| Oxigénmentes réz | Tömítések és átvezetések | Nagyon alacsony szivárgási arány CF karimákkal | Drága, puha |
A felületkezelés nem kozmetikai. Nagy vákuum esetén gyakran elegendő egy tiszta gyöngyfúvott vagy passzivált felület. Az ultranagy vákuum érdekében az elektropolírozás eltávolítja a mikrorepedéseket és a beágyazott részecskéket, amelyek megfogják a gázt és virtuális szivárgást okoznak. A tisztítást lúgos mosószerekkel, ioncserélt vizes öblítésekkel és adott esetben vákuum-sütési ciklussal kell elvégezni.
Minden hegesztési varrat potenciális forrása a virtuális szivárgásnak és részecskeképződésnek. A teljes áthatoló varratok, a ponthegesztés helyett a folyamatos hegesztések, valamint a hasadékokat vagy vakzsebeket elkerülő kialakítások csökkentik a kockázatot. Hegesztés után a kamrát hélium szivárgási tesztnek kell alávetni, ideális esetben úgy, hogy a szivárgásérzékelőt a kamrához kell csatlakoztatni, és héliumot kell szórni minden csatlakozás külső oldalára.
A karima szabványának megválasztása befolyásolja a tömítettséget, az összeszerelés egyszerűségét és a hosszú távú karbantartást. A KF és ISO karimák praktikusak durva és nagyvákuumú rendszerekhez, mert gyorsan összeszerelhetők; A fém tömítésekkel ellátott CF karimák gyakoriak az UHV alkalmazásokban, mert süthetők, és rendkívül alacsony szivárgási arányt érnek el. A nézetablakokat, az elektromos átvezetéseket és a gázbemeneteket úgy kell megtervezni, hogy anyagaik kompatibilisek legyenek a hőtágulásukkal, és ne távozzanak gázból.
Minden kamrának ellenállnia kell a légköri nyomásnak maradandó deformáció nélkül. A falvastagság, a merevítő bordák és a nyílások elhelyezése tehát szerkezeti döntés. Ugyanakkor a port mérete és a belső geometria beállítja az effektív szivattyúzási sebességet. Egy nagy kamra kis kimenettel lassan pumpál, függetlenül attól, hogy milyen erős a vákuumszivattyú.
A legjobb vákuumkamra-konstrukció meghiúsul, ha nem lehet megmunkálni a kívánt tűréshatárig. A karima felületeinek síknak és párhuzamosnak kell maradniuk, az O-gyűrű hornyainak néhány századmilliméteren belül kell lenniük, és a csavarozási mintáknak egyezniük kell a megfelelő vasalatokkal. A gyakorlatban ez azt jelenti, hogy a kamragyártónak házon belüli megmunkálási, ellenőrzési és felületkezelési képességgel kell rendelkeznie, nem pedig külön alvállalkozókra támaszkodnia.
Üzemünkben a 0,001 mm-es precíziós megmunkálást 0,1 grammtól 150 tonnáig terjedő alkatrészekkel kombináljuk, ezért a kis CF alkatrészektől a nagy bevonatkamrákig mindent el tudunk készíteni. A kamraelemek mögötti precíziós folyamatok alaposabb megismeréséhez tekintse meg a hogyanról szóló útmutatónkat precíziós megmunkálású alkatrészeket gyártanak .
Ne hagyatkozzon csak a vákuumkamra-szállító szavára. A telepítés ütemezése előtt kérje el a hélium szivárgásvizsgálati jelentést, az anyagtanúsítványt és a méretellenőrzési jegyzőkönyvet.
A szállítónak legalább a következőket kell biztosítania:
A félvezető eljárások, mint például a porlasztás, maratás és kémiai gőzleválasztás stabil nagyvákuumú vagy ultramagas vákuumú környezetet igényelnek. A vákuumkamra Ellen kell állnia a részecskeképződésnek, el kell viselnie a reakcióképes gázokat, és tisztán kell tartania a felületeket a folyamatok között. A harmadik generációs félvezető anyagok, például a szilícium-karbid esetében a kamrának gyakran magas hőmérsékletű alkatrészekkel és speciális kerámia alkatrészekkel kell működnie. Ezért gyártunk speciálisan nagyvákuumú és ultranagyvákuumú félvezető kamrákat, szigorúan ellenőrzött belső geometriával és hegesztési minőséggel.
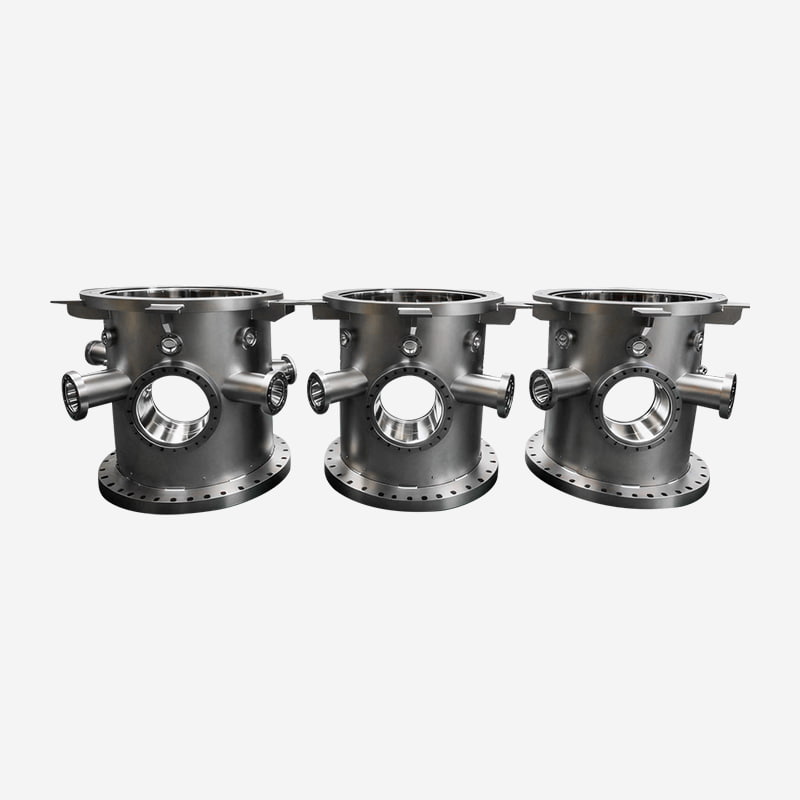 Nagyvákuumú és ultranagy vákuumú félvezető vákuumkamrák Ezek a kamrák stabil HV/UHV környezetekhez készültek félvezető feldolgozásban, ellenőrzött geometriával és szivárgásteszttel. Tekintsük ezeket ott, ahol a reaktív gázok és a magas hőmérsékletű alkatrészek tiszta, megbízható vákuumteljesítményt igényelnek. Termék megtekintése →
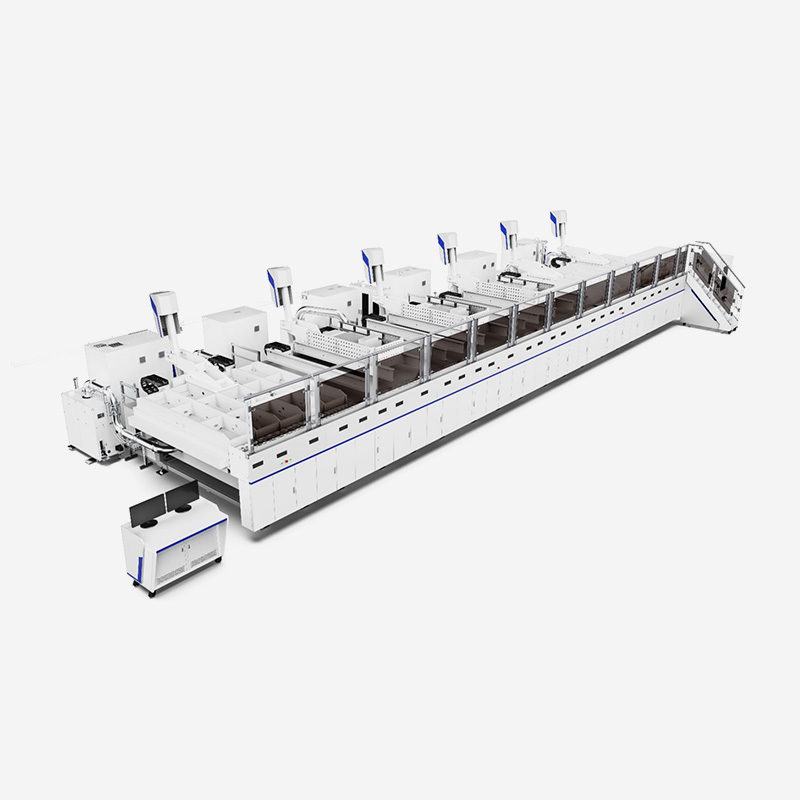
A bevonatrendszerek nagy belső térfogatú kamrákat, több hozzáférési portot és gyakran speciális rögzítést használnak a tekercsről tekercsre vagy soron belüli feldolgozáshoz. A kamratestnek szerkezeti merevséget kell biztosítania vákuumterhelés mellett, miközben a belső felületeket kompatibilisnek kell tartania a felvitt filmmel. Folyamatos bevonósorok esetén a kamra hossza és a nyílások elrendezése általában a folyamathoz igazodik. Folyamatos vonalú bevonatkamráink erre a követelményre készültek.
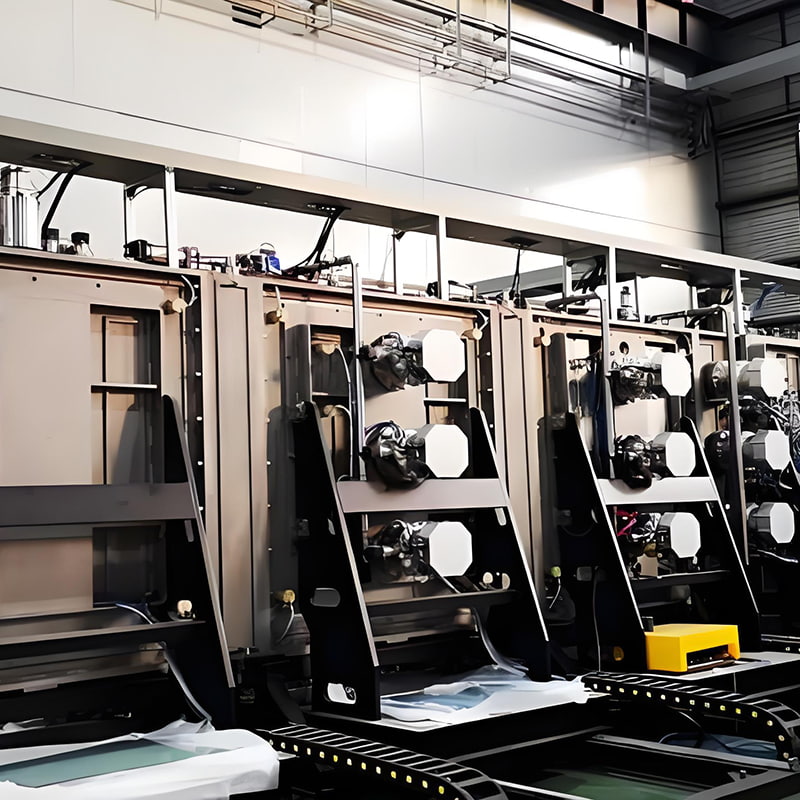 Folyamatos soros bevonat kamrák soron belüli gyártáshoz Nagy volumenű bevonatrendszerekhez tervezték egyedi portelrendezésekkel és merev vákuumszerkezetekkel. Támogatják a tekercsről tekercsre vagy soron belüli feldolgozást, így fontosak a nagy áteresztőképességű folyamatos bevonatolási és többrétegű lerakási alkalmazásokhoz. Termék megtekintése →
A vákuumkamrákat hidrogéngyártásban, üzemanyagcella-alkatrészek tesztelésében és lítium akkumulátor szárító- vagy töltősorokban is használják. Ezek az alkalmazások gyakran kombinálják a nedvességszabályozást, a vákuum integritását és a biztonsági követelményeket. A nem megfelelő felületkezelésű kamra felfoghatja a nedvességet, és hosszabb leszivattyúzási ciklusokat kényszeríthet ki, ami közvetlenül csökkenti a teljesítményt. Hidrogénenergiával és lítium akkumulátorkamráink ellenőrzött belső felületekkel és szivárgásteszttel ellátott hegesztési varratokkal kezelik ezt a problémát.
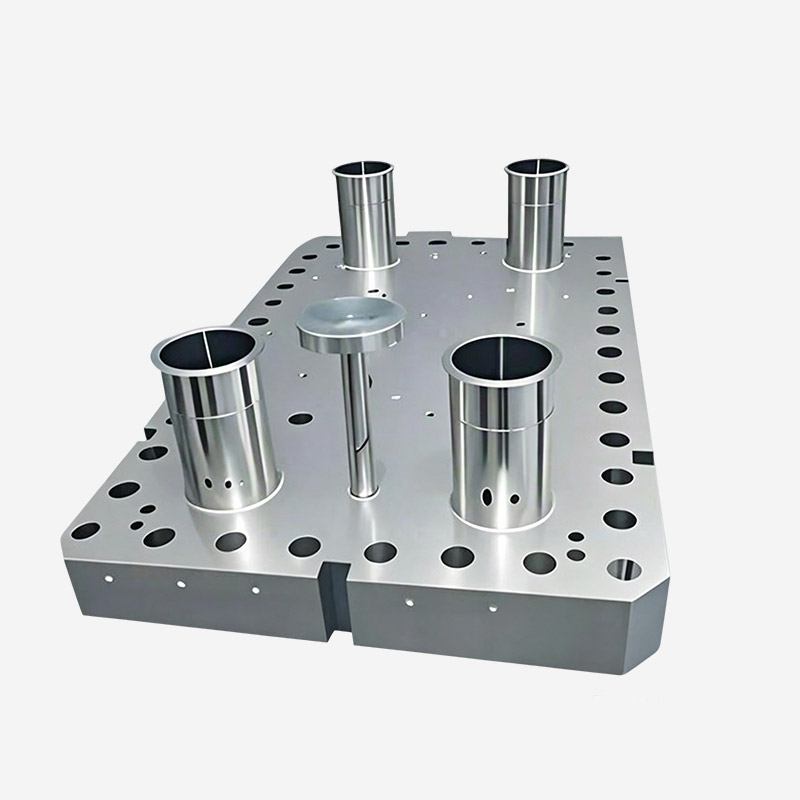 Vákuumkamrák hidrogénenergiához és lítium akkumulátoros folyamatokhoz Ezek a kamrák a nedvességszabályozást és a vákuum integritását biztosítják a hidrogéntermelésben, az üzemanyagcellák tesztelésében, valamint az akkumulátor szárításában vagy feltöltésében. Az ellenőrzött belső felületek és a szivárgástesztelt hegesztések segítenek lerövidíteni a leszivattyúzási ciklusokat és javítják a folyamatbiztonságot. Termék megtekintése →
Más alkalmazások, beleértve a repülőgép-szimulációt, az optikai bevonatot és a száloptikai feldolgozást, saját megszorításokat támasztanak, például nagy méreteket vagy speciális nézetablak-követelményeket.
Egy megbízható szállítónak nem csak a kamrát kell megrajzolnia és hegesztenie; segíteniük kell a megfelelő anyag, karimák, belső kezelés és vizsgálati terv kiválasztásában is. Tapasztalataink szerint a következő kérdések gyorsan szűkítik a listát:
at NANFUN 1986 óta követjük ezt a megközelítést, ötvözve a vákuumberendezések gyártását a precíziós megmunkálással és a nagydarab-gyártással. Ez a kombináció az első vágástól a végső szivárgástesztig ellenőrzés alatt tartja a tűréseket.
Nagy vákuum és UHV esetén általában a 304L vagy 316L rozsdamentes acél a legbiztonságosabb választás alacsony gázkibocsátása és jó hegeszthetősége miatt. Az alumínium praktikus alternatíva a nagy vagy súlyérzékeny kamrákhoz, de alaposabb felület-előkészítést igényel.
A durva felület felfogja a gázmolekulákat és a folyamatmaradványokat. Az elektropolírozott vagy megfelelően passzivált felületek gyorsabban bocsátanak ki gázt, lerövidítik a leszivattyúzási időt, és csökkentik a részecskeszennyeződést az érzékeny folyamatokban.
Igen. A geometria, a portok száma és típusa, az anyag, a felületkezelés és a vizsgálati követelmények mind a folyamathoz igazíthatók. Adja meg szállítójának az üzemi nyomástartományt, a gáztípusokat, a hőmérséklet-tartományt és a várható ciklusidőt.
Kérjen méretellenőrzési jegyzőkönyvet, anyagbizonyítványokat, hélium szivárgásvizsgálati eredményeket és tisztítási jegyzőkönyvet. Ha a kamrában hegesztés is található, kérje a hegesztési ellenőrzési jegyzőkönyveket is.
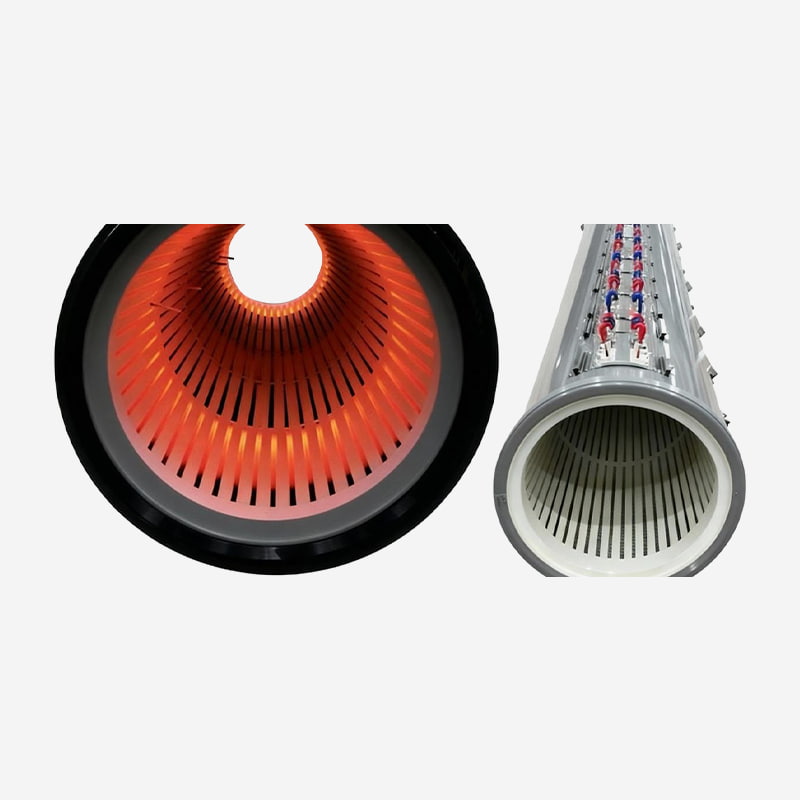
Nagy teljesítményű kulcselemek átfogó választékát kínáljuk vékonyréteg-leválasztó berendezésekhez...
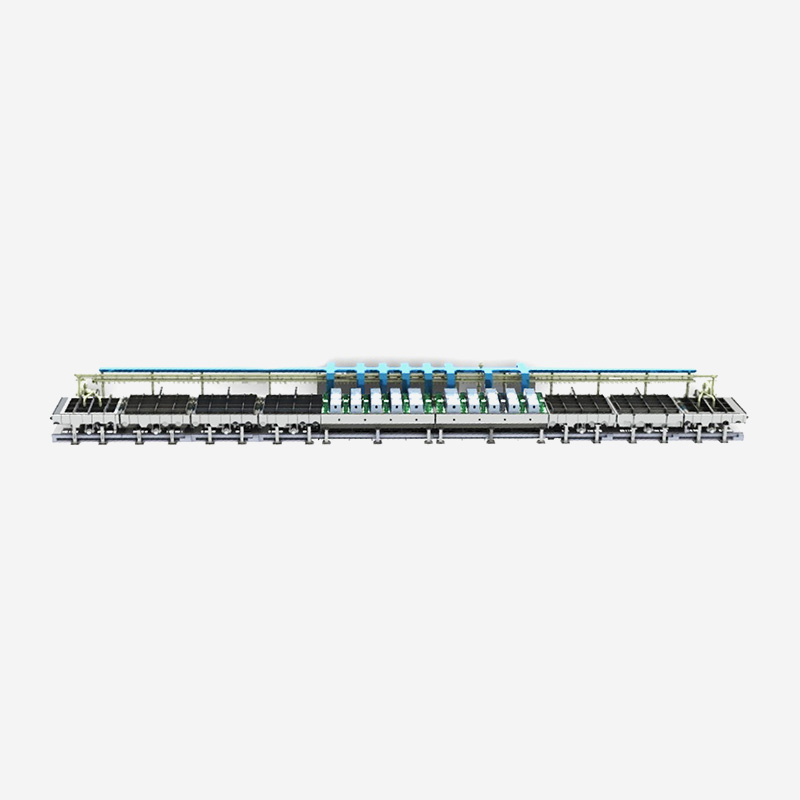
Vízszintes online magnetronos porlasztó folyamatos bevonatrendszer, amely átlátszó vezetőképes fi...
A VSI sorozatú mélyüreges függőleges tengelyű ütvetörőgép egy cégünk által kifejlesztett gép, ame...
Alkalmazási terület: Takaróüveg Fedőüveg feldolgozása elektronikai termékekhez, például é...
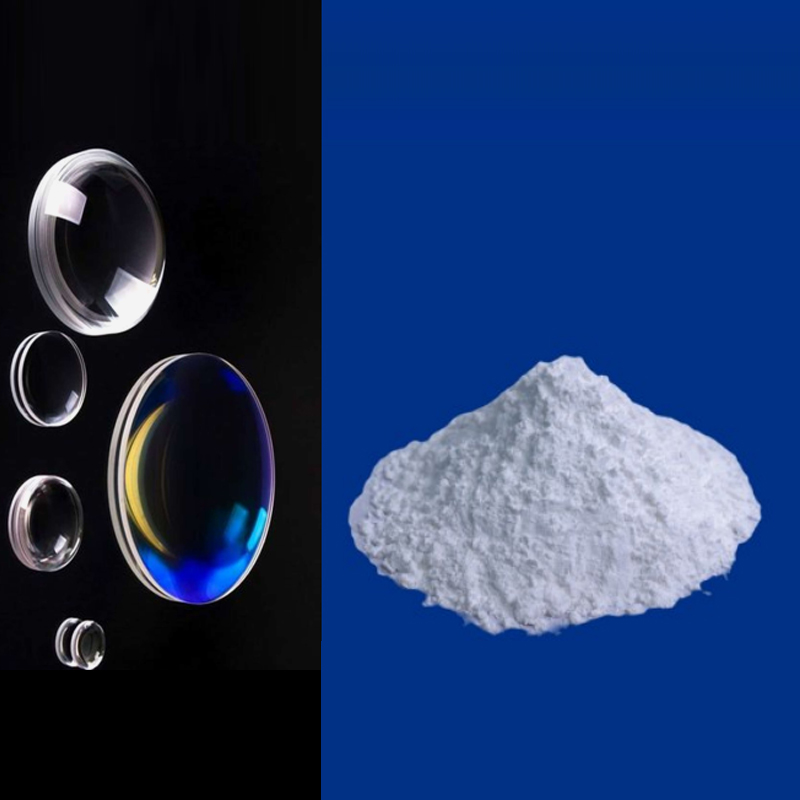
Alkalmazási területek: Alkalmas optikai gömbüveghez, optikai kristályokhoz és 150 és 250 közötti ...
Készen áll a közös innovációra? Lépjen kapcsolatba szakértőinkkel.
Lépjen kapcsolatba velünk
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kína TEL/WhatsApp:Mobil terminál