A kutató meghúzza a CF karimát, beindítja a szivattyút, és figyeli, ahogy az ionmérő 10⁻8 mbar fölé emelkedik. Aztán elakad. A rendszer alacsony vákuum mellett is működik, de az ultramagas vákuumtartomány elérhetetlen marad. Ez a forgatókönyv gyakrabban játszódik le a laboratóriumokban és a gyártósorokon, mint ahogy a legtöbb mérnök be akarja ismerni – és szinte minden esetben nem a szivattyú vagy a mérőműszer a felelős, hanem maguk az alkatrészek.
Az ultranagy vákuumú (UHV) rendszerek a szokásos nagyvákuumú rendszerektől eltérő gondolkodásmódot igényelnek. A 10⁻⁷ mbar alatti nyomástartományban minden anyag, minden hegesztés, minden tömítés és minden felületkezelés befolyásolja az elérhető alapnyomást. A megfelelő választás ultra nagy vákuumú alkatrészek ezért ez nem preferencia kérdése – ez a különbség a 10-10 mbar-t elérő és a 10-16 tartományt soha nem hagyó rendszer között.
Ez az útmutató elmagyarázza, hogyan működnek az UHV alkatrészek, hol fordulnak elő meghibásodások, és mit kell ellenőrizni, mielőtt elkötelezné magát a szállító felé.
Az UHV ott kezdődik, ahol a közönséges vákuumfizika megváltoztatja a karaktert. Körülbelül 10⁻7 mbar alatt a gázáramlás molekulárissá válik – a molekulák sokkal gyakrabban ütköznek falakkal, mint egymással. A felületekről történő gázkibocsátás domináns gázforrásként megelőzi az eredeti levegőterhelést. A 10-5 mbar-nál irreleváns szivárgási arányok pedig katasztrofálisak 10-110 mbar-nál.
Emiatt egy valóban UHV-besorolású alkatrésznek egyszerre négy feltételnek kell megfelelnie:
Ez a négy kritérium megmagyarázza, hogy egy szabványos ipari karimát vagy egy kereskedelmi golyóscsapot miért nem lehet egyszerűen "adaptálni" az UHV szolgáltatáshoz. A kohászat, a tömítési geometria és a belső felület állapota mind eltér a hagyományos alkatrészektől.
Az anyagválasztás meghatározza az UHV rendszer elméleti teljesítményplafonját; A felületkezelés meghatározza, hogy milyen közel van a mennyezethez.
A 316L típusú rozsdamentes acél az UHV konstrukció igáslova. Alacsony széntartalma csökkenti a króm-karbid kiválását a hegesztés során, és ausztenites szerkezete nem megy át mágneses fázisátalakulásokon – ez kritikus tulajdonság, amikor az alkatrészek elektronoptika vagy sugárpályák közelében helyezkednek el. A titán ott jelenik meg, ahol a súly vagy a hőtágulás számít. Az alumínium bizonyos UHV-kamrákhoz, különösen nagyokhoz, elfogadható, feltéve, hogy a felületkezelés megfelelő.
Kibocsátási sebesség skálák effektív felülettel. A 3,2 µm-es Ra durva felület sokkal agresszívebben fogja fel a vízgőzt és a szénhidrogéneket, mint egy elektrofizált felület Ra 0,4 µm-nél. A legmagasabb vákuumszintek esetén a belső felületek jellemzően:
Ez az oka annak, hogy két azonos geometriájú kamra alapnyomása teljesen eltérő lehet. A fém ugyanaz; a felületi munka nem.
Az UHV rendszerben minden csatlakozás potenciális szivárgási út. A karimák és tömítések kiválasztása tehát meghatározza mind az elérhető vákuumot, mind a rendszer karbantartási terheit.
10-17 mbar és 10-12 mbar közötti nyomások esetén a CF (ConFlat) rendszer dominál. A CF csatlakozásnál minden egyes karimalapon egy kés éle található, amely egy lágy fém tömítésbe – jellemzően oxigénmentes rézbe vagy ezüstözött OFC-be – beleharapva hermetikus tömítést képez. Mivel nincs benne elasztomer, a CF kötések 450 °C-on süthetők, és a megfelelő meghúzás után korlátlan ideig megtartják a nyomást.
A jól elkészített CF karimát nem maga a karima, hanem a késél geometriája választja el a rossztól. Az élélesség, a magasság egyenletessége és a felületi keménység határozza meg, hogy a tömítés egyenletesen deformálódik-e a teljes kerület mentén. Az inkonzisztens megmunkálás itt olyan szivárgást okoz, amely csak a termikus ciklus után jelenik meg.
A teljes UHV-kompatibilitást igénylő alkalmazásokhoz a praktikus választás egy tanúsított CF karimapár – nem forgatható szerkezeti csatlakozásokhoz, forgatható, ahol nehéz az igazítás.
A KF (Quick-Flange) és ISO karimák elasztomer O-gyűrűket használnak – jellemzően Vitont vagy más, alacsony gázkibocsátású vegyületeket –, amelyek a központosító gyűrűk közé vannak összenyomva. Ezek a rendszerek kényelmesek, olcsók és teljes mértékben alkalmasak nagy vákuumra (10-3-10-7 mbar). De mivel az elasztomerek gázt bocsátanak ki, felszívják a vizet, és sütés közben lebomlanak, a KF és ISO illesztések nem tudják biztosítani azt az alapnyomást vagy a sütési hőmérsékletet, amelyet a valódi UHV szolgáltatás megkövetel.
Ennek ellenére a hibrid konfigurációk gyakoriak az UHV rendszerekben: KF csatlakozások a nagyoló oldalon, CF kötések a nagyvákuum oldalon. A köztük lévő határ megértése az illetékes rendszerarchitektúra része.
A KF és ISO rendszerekben a központosító gyűrű kettős feladatot lát el. Középre igazítja a karimákat, de egy vagy két O-gyűrűt is hordoz. A rossz O-gyűrűs durométerrel, rossz horonymélységgel vagy nem megfelelő belső átmérővel rendelkező gyűrű sütés közben szivárog, vagy lazán rezeg a szivattyús rendszerekben. Ezek olyan apró alkatrészek, amelyek túlméretezett következményekkel járnak.
A vákuumkamra az a színpad, amelyen minden más alkatrész működik. Kialakítása határozza meg, hogy a szivattyúk milyen hatékonyan működnek, mennyire egyenletesen sül ki a rendszer, és milyen könnyen tisztítható a belső tér.
A teljes áthatolású hegesztések UHV-ban nem alkuképesek. A ponthegesztések és a részhegesztések holt térfogatot hoznak létre, amely lassan, napok vagy hetek alatt távozik. Minden hegesztési varratnak folyamatosnak, porozitástól mentesnek kell lennie, és ideális esetben simára csiszoltnak kell lennie a vákuumoldalon a felület csökkentése érdekében.
A gyakorlati szabály: Ha egy hegesztést nem tud vákuum oldalról megvizsgálni, akkor nem bízhat az UHV-ben.
A passziválás visszaállítja a védő oxidréteget. Az elektropolírozás tovább megy, eltávolítja az ellenőrzött anyagréteget és kisimítja a mikroszkopikus csúcsokat. A félvezető- vagy részecske-alkalmazásokban használt UHV-kamrák esetében az elektrophishing Ra ≤ 0,4 µm-ig, ellenőrzött tisztaság mellett a szokásos gyakorlat.
A harmadik generációs félvezető-feldolgozásra szánt kamrák, mint például a SiC berendezések, még szigorúbb anyag- és tisztasági korlátokkal szembesülnek. Maga a kamra folyamatváltozóvá válik.
 Hélium szivárgásteszttel tesztelt HV/UHV félvezető vákuumkamrák Ezeket a kamrákat olyan igényes félvezető eljárásokhoz tervezték, mint például a SiC gyártás, a hélium szivárgásteszttel pedig rendkívül alacsony szivárgási arányt biztosítanak. Merevségük és precíziós megmunkálásuk megfelel a nagyvákuumú környezeteknek, ahol a kamra geometriája közvetlenül befolyásolja a rendszer teljesítményét. Termék megtekintése →
A szabad molekuláris áramlásban a vezetőképesség tisztán geometriai. A kamrát és a szivattyút összekötő hosszú, keskeny nyílás 10-szer vagy többel csökkentheti a tényleges szivattyúzási sebességet. A tervezőknek úgy kell elhelyezniük a szivattyú csatlakozóit, hogy minimálisra csökkentsék az úthosszt, lehetőleg kerüljék a derékszögű könyököket, és az összes csatlakozót úgy méretezzék, hogy a szivattyú csak akkora hatékonyságú, amennyire az út lehetővé teszi.
Az UHV rendszeren belül vagy azon belül minden mozgó alkatrész megkérdőjelezi a tömítési filozófiát. A szelepeknek el kell különíteniük a szakaszokat anélkül, hogy gázforrásokat vezetnének be; Az átvezetéseknek szivárgás nélkül át kell adniuk a mozgást a vákuumba.
Három szelepcsalád fedezi a legtöbb UHV követelményt:
| Szelep típusa | Tömítési mechanizmus | Tipikus tartomány | Süthetőség |
|---|---|---|---|
| Teljesen fém sarokszelep | Ék által összenyomott réz tömítés | HV-ről UHV-re | 300 °C-ig |
| Fémzáras tolózár | Fém tömítés, tolókapu mechanizmus | HV-ről UHV-re | 200 °C-ig |
| Pneumatikus harmonikaszelep | Viton O-gyűrű vagy fém tömítés, harmonika működtető | HV, néhány UHV modell | A tömítéstől függ |
Azoknál a rendszereknél, amelyeknél ismételten le kell szigetelni a terhelészárat vagy a folyamatkamrát, gyakran egy megbízható, fémből készült tolózár az egyetlen reális lehetőség. Az elasztomer tömítésű szelepek végül lazán működnek, felszívják a vízgőzt, és felfelé húzzák az alapnyomást.
Az UHV elektromos átvezetései jellemzően egy szigetelő kerámiává forrasztott vezetőből állnak, amely viszont egy CF karimába van hegesztve. A ferrofluid átvezetések forgó mozgást tesznek lehetővé kivételesen alacsony szivárgás mellett, de óvatosságot igényelnek a hőmérséklet és a mágneses mezők körül. Lineáris és forgó mechanikus átvezetések differenciáltan szivattyúzott O-gyűrűkkel állnak rendelkezésre, de az UHV-szolgáltatásnál a hegesztett csőmembrán-konstrukciókat részesítik előnyben a nulla dinamikus szivárgási útvonalak miatt.
Egyetlen szivattyú sem fedi le a teljes nyomástartományt az atmoszférától a 10⁻¹⁰ mbar-ig. A praktikus UHV szivattyúsor lépcsőzetes berendezéseken alapul, és minden egyes fokozat áthidalja a nyomásrést.
Az olajdiffúziós szivattyúk továbbra is relevánsak az UHV rendszerekben, amelyek nagy mennyiségeket szivattyúznak vagy nagy gázterhelést kezelnek. A mozgó alkatrészek hiánya és a nagy áteresztőképesség alacsony nyomáson hasznossá teszik őket ipari és kutatási környezetben – feltéve, hogy hidegcsapdát és gondos visszaáramlási menedzsmentet alkalmaznak.
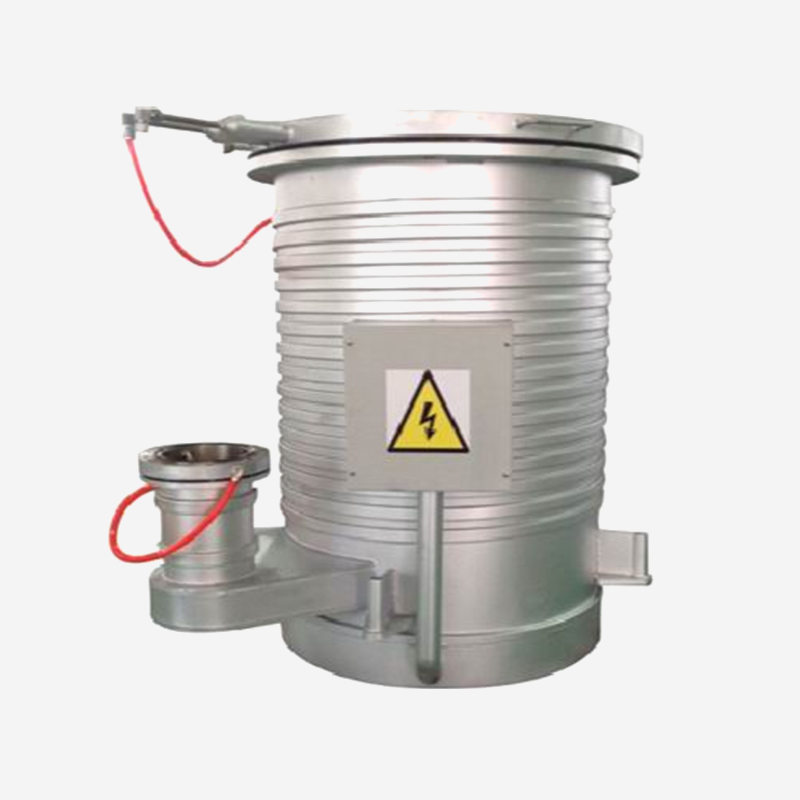
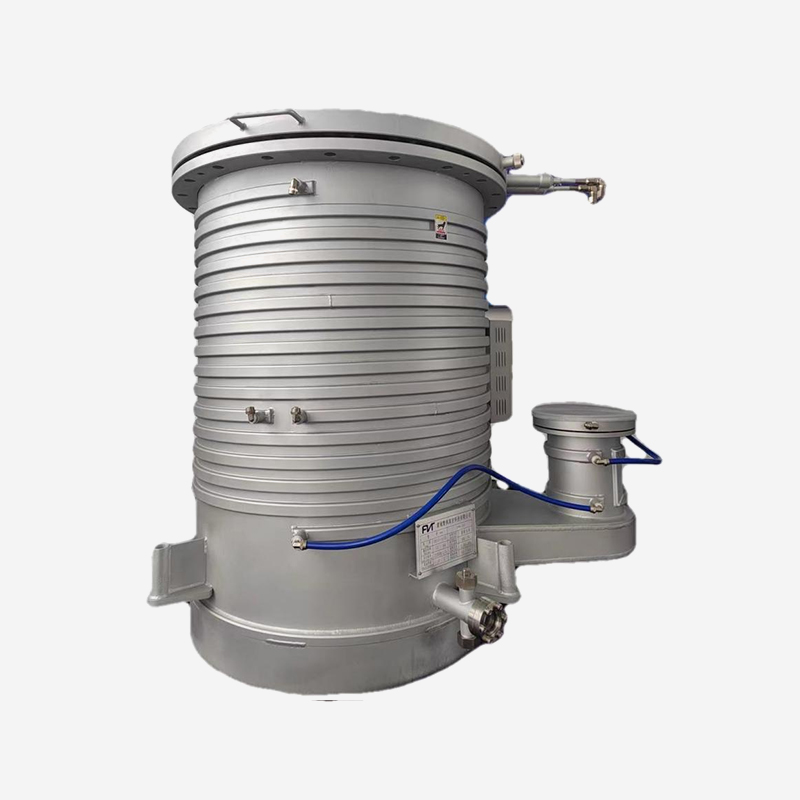
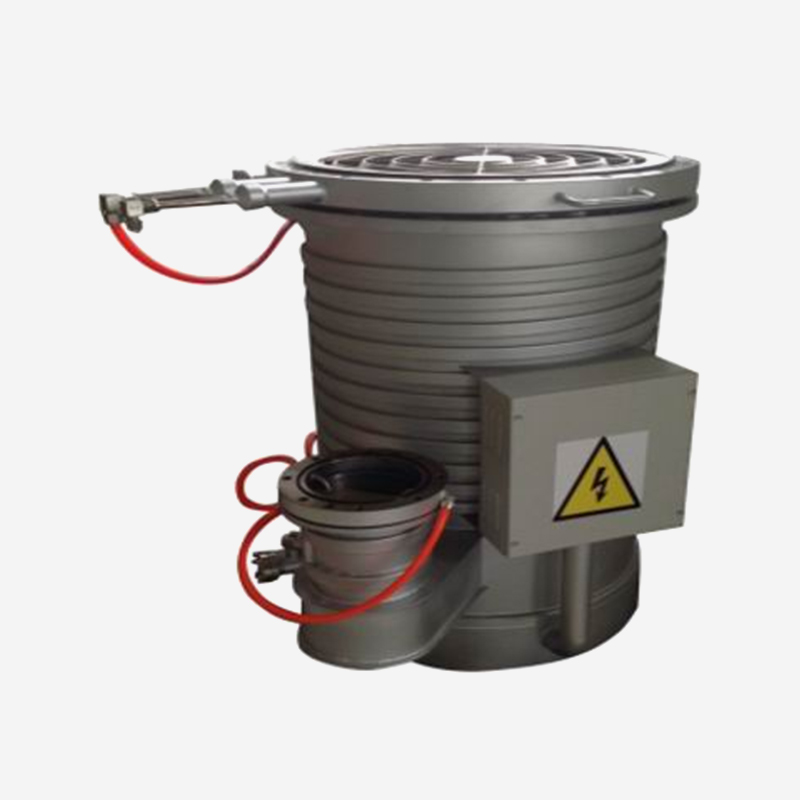
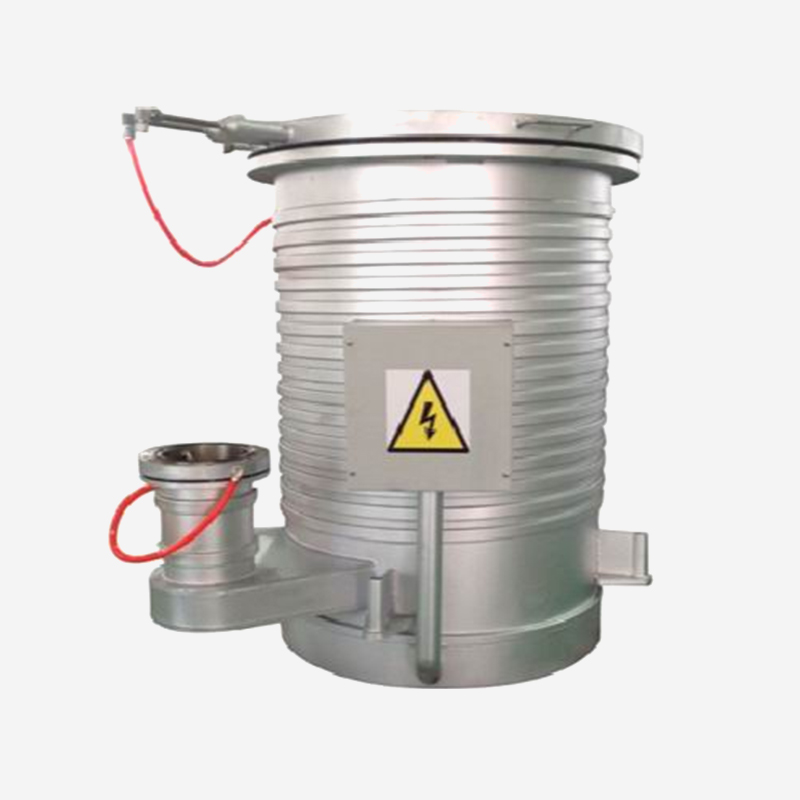 DPM-16 olajdiffúziós szivattyú nagy UHV áteresztőképességgel Ez a szivattyú mozgó alkatrészek nélkül kezeli a nagy gázterhelést az UHV rendszerekben, így megbízhatóan használható ipari és kutatási alkalmazásokhoz. Kényszerített vízhűtése és hidegcsapda-kompatibilitása segít a visszaáramlás kezelésében, ami kritikus fontosságú a rendszer általános hatékonyságának megőrzéséhez. Termék megtekintése →
A szivattyú, amely a rendszert légkörből nagyvákuumba viszi, eltávolítja az összes gázmolekula 99,99999%-át. Ha ez a szakasz nem hatékony, szennyezett vagy egy eltömődött elülső vezeték fojtja, az egész rendszer küzd, függetlenül az UHV-komponensek minőségétől.
Az UHV rendszer prémium alkatrészekkel történő összeszerelése nem a cél, hanem az ellenőrzés. Az üzembe helyezési szakaszban két folyamat dominál.
Szobahőmérsékleten a rozsdamentes acél felület hónapokig vízgőzt bocsát ki. A 150–250 °C-on történő sütés felgyorsítja a deszorpciót, és nem hónapok, hanem órák vagy napok alatt távolítja el a vízréteget. A 10⁻¹⁰ mbar-ra tervezett rendszerek egyszerűen nem érik el a célnyomást hatékony sütési ciklus nélkül.
Ennek a követelménynek gyakorlati vonatkozásai vannak az alkatrészek kiválasztásában. Minden karimának, szelepnek, mérőeszköznek és nézetablaknak el kell viselnie az ismételt hőciklust, anélkül, hogy romlást szenvedne. Ez az igazi oka annak, hogy az elasztomer tömítések meghibásodnak az UHV rendszerekben: elszenesednek, gázt bocsátanak ki, vagy néhány sütési ciklus után elveszítik a megfelelőséget.
A héliummal végzett tömegspektrométeres szivárgásérzékelés az UHV-ellenőrzés aranystandardja. Egy jól felépített rendszernek 10⁻¹⁰ mbar·L/s alatti héliumszivárgási sebességet kell mutatnia. A 10⁻⁸ mbar·L/s feletti értékek valódi szivárgást jeleznek, amelyet meg kell találni és meg kell javítani, mielőtt a rendszer üzembe helyezné.
Az alkatrészek minősége gyártónként drasztikusan eltérő. Mivel a legtöbb UHV alkatrészt hegesztett szerelvények belsejébe vagy a karimák közé rejtve szerelik be, a rossz minőség gyakran csak hetekig tartó üzembe helyezési idő után kerül felszínre.
Ezek a kérdések azért fontosak, mert az UHV teljesítmény nem látható az adatlapon. A különböző gyárakból származó ugyanaz a karima-modell a késél minőségében, a belső érdességében és a tisztítási fegyelemben különbözhet – nagyságrendi különbségeket eredményezve az alapnyomásban.
A precíziós megmunkálásban nagy tapasztalattal rendelkező beszállítók ezt megértik. A 0,001 mm-es tűrések megtartásához, az anyagtanúsítványok kezeléséhez és a felület állapotának ellenőrzéséhez szükséges fegyelem közvetlenül az UHV-alkatrészek gyártásába is beletartozik. Ez az egyik oka annak, hogy a legmegbízhatóbb UHV alkatrészek gyakran olyan gyártóktól származnak, akik a precíziós tervezésben gyökereznek, nem pedig az általános szerelvényekben és vízvezetékekben.
Az ultranagy vákuumrendszerek türelmet jutalmaznak, és megbüntetik a parancsikonokat. A kiválasztott összetevők határoznak meg minden mérhető eredményt: az alapnyomást, a leszivattyúzási időt, a szivárgási sebességet, a kiégés stabilitását és a rendszer élettartama alatti fenntartási költséget.
Kezdje a tömítésekkel és a karimákkal, ahol a legtöbb hiba származik. Ezután nézze meg a kamra geometriáját és a hegesztési varratokat, amelyek meghatározzák a gázkibocsátást és a vezetőképességet. Válassza ki szelepeit és átvezetéseit a hőciklusok és a megbízhatóság, nem csak a listaár alapján. És ellenőrizzen mindent – mert ultra nagy vákuumban a jó szándék nem számít, de a mért szivárgási arány igen.
Az ultranagy vákuumú alkatrészeket alacsonyabb szivárgási arányra gyártják, alacsonyabb gázkibocsátó anyagok felhasználásával, ellenállnak a magasabb sütési hőmérsékletnek, és szigorúbban tisztítják őket, mint a szabványos nagyvákuumú alkatrészeket. A gyakorlatban ez fémtömítéseket, hegesztett szerkezetet, ellenőrzött szivárgásmentességet és ellenőrzött felületkezeléseket jelent.
A KF karimák elasztomer O-gyűrűkre támaszkodnak, amelyek elnyelik a vízgőzt, és hő hatására elhasználódnak. UHV szolgáltatásra nem alkalmasak. Használjon CF karimákat réz tömítéssel az UHV csatlakozásokhoz és tartalék KF alkatrészeket nagyoló vezetékekhez és más nem UHV szakaszokhoz.
Kérjen anyagtanúsítványokat, felületkezelési jegyzőkönyveket, hélium szivárgásvizsgálati eredményeket és maximális sütési hőmérsékletet. A „vákuum-besorolásúként” meghirdetett alkatrészt ezen ellenőrzések nélkül nem szabad UHV-biztosnak tekinteni.
Horganyzott acél, öntöttvas, porózus alumínium és a legtöbb szabványos elasztomer nem használható UHV kamrában. A magas cink-, ólom- vagy kéntartalmú ötvözetek szintén túlzottan gázt bocsátanak ki. A sárgaréz határvonalat jelent, és csak kis mennyiségben szabad ellenőrizni.
Ellenőrizze három területet sorrendben: először, valódi szivárgást keresve egy héliumszivárgás-érzékelő segítségével; másodszor, szennyeződés vagy nem megfelelő kiégés miatt; harmadszor a hatékony szivattyúzási sebesség érdekében a kamrában. A gyakorlatban a legtöbb UHV meghibásodás a karimára vagy a szelepre vezethető vissza, nem a szivattyúra vagy a mérőműszerre.
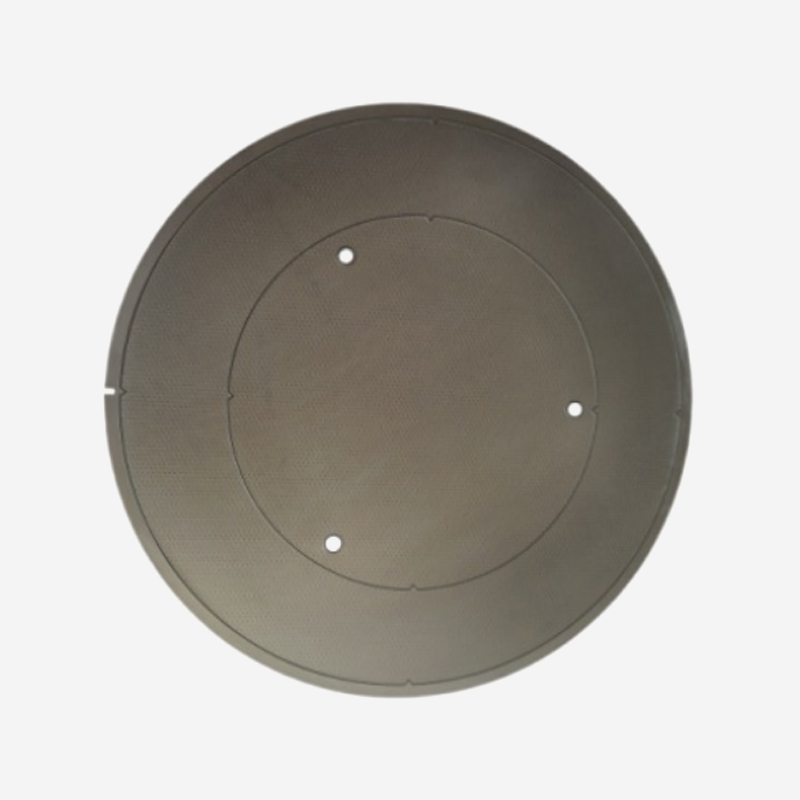
A szilícium-karbid hőtágulási együtthatója megegyezik a szilíciuméval, és magas rugalmassági modu...
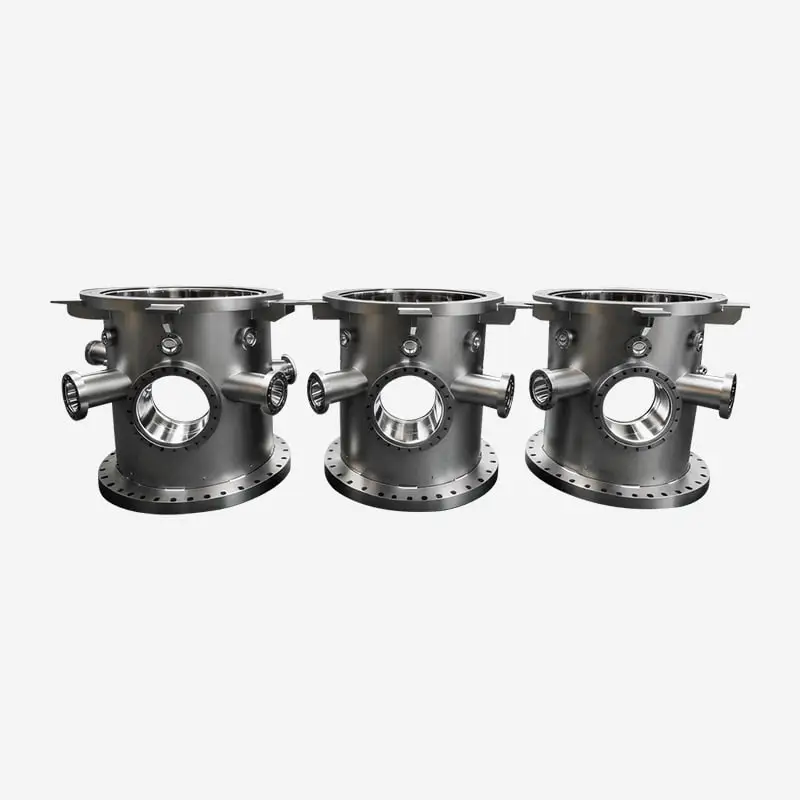
Ezek a kamrák megfelelnek a HV és az UHV szabványoknak, és szigorú hélium szivárgásteszteken vesz...
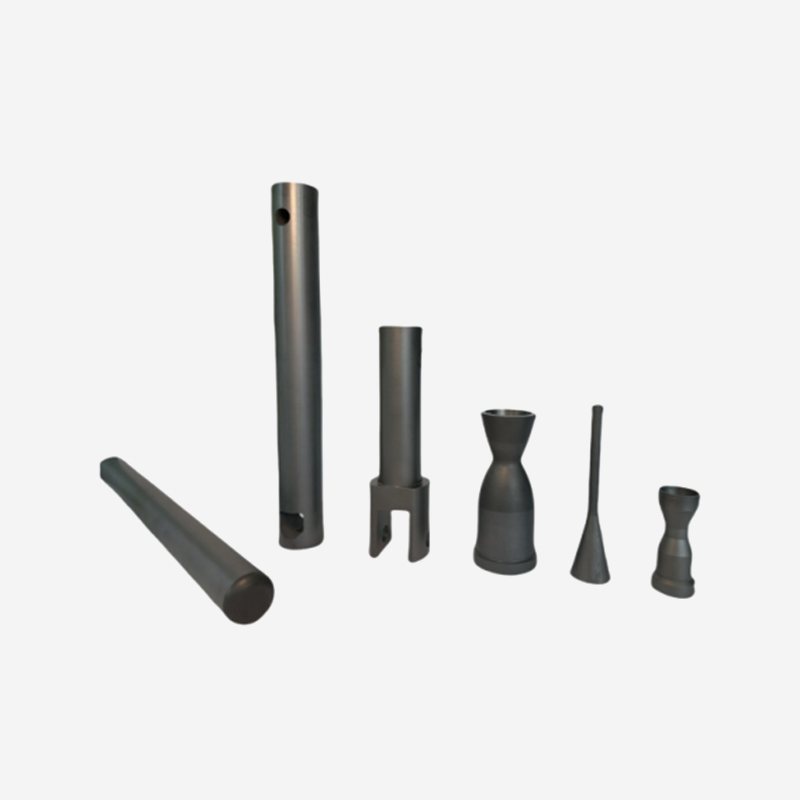
A legigényesebb, magas hőmérsékletű alkalmazásoknál a szinterezett szilícium-karbid teljesítménye...
Készen áll a közös innovációra? Lépjen kapcsolatba szakértőinkkel.
Lépjen kapcsolatba velünk
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kína TEL/WhatsApp:Mobil terminál