
Szilícium-karbid alkatrészek magas hőmérsékletű berendezésekhez
A legigényesebb, magas hőmérsékletű alkalmazásoknál a szinterezett szilícium-karbid teljesítménye...

A minnesotai orvostechnikai eszközök gyártója a sebészeti műszerek alkatrészeinek kritikus hiányával szembesült. Az alkatrészek ±5 mikron tűrést igényeltek a kritikus átmérőknél, összetett belső geometriákkal és Ra 0,4 felületi minőséggel. Egy precíziós megmunkáló partnerrel együttműködve a mérnöki csapat feltérképezte a teljes gyártási folyamatot – a nyersanyag-ellenőrzéstől a végső passziválásig –, és hat hét alatt 5000 alkatrészt szállított le, amelyek mindegyike megfelelt a specifikációnak. Ez az eredmény nem volt szerencse; fegyelmezett, jól áttekinthető gyártási munkafolyamat eredménye volt.
A precíziós megmunkálású alkatrészek a modern ipar építőkövei. A sebészeti műszerektől és repülőgép-futóművektől az autómotor-alkatrészekig és félvezető berendezésekig ezek az alkatrészek számtalan termék teljesítményét és megbízhatóságát teszik lehetővé. De hogyan készülnek valójában? Ez az útmutató teljes, lépésről lépésre áttekintést nyújt a precíziós megmunkálás folyamat, amely a tervezéstől és az anyagválasztástól az ellenőrzésig és a felületkezelésig mindenre kiterjed. Akár új a gyártásban, akár tapasztalt beszerzési szakember, ez az erőforrás elmélyíti annak megértését, hogy mire van szükség a kiváló minőségű, szűk tűrésű alkatrészek előállításához.
Minden precíziós megmunkálású alkatrész ötletként kezdődik, de ezt az ötletet le kell fordítani egy legyártható tervre. Itt jön képbe a gyárthatóságot szolgáló tervezés. A mérnökök szorosan együttműködnek a gépészekkel, hogy áttekintsék az alkatrész geometriáját, azonosítsák a lehetséges kihívásokat, és optimalizálják a tervezést a gyártáshoz. Az olyan jellemzők, mint az éles belső sarkok, a mélyen keskeny rések és a vékony falak megmunkálása nehézkes vagy költséges lehet, ezért gyakran újratervezik őket, hogy gyártásbarátabbak legyenek.
Ebben a fázisban a tervezőcsapat meghatározza a kritikus méreteket, tűréseket és a felületkezelési követelményeket. Ezenkívül az alkatrész funkcionális követelményei, működési környezete és költségkorlátai alapján választják ki az anyagot. Egy jól végrehajtott DFM-felülvizsgálat 20-30 százalékkal csökkentheti a megmunkálási költségeket, és megelőzheti a költséges meglepetéseket a gyártás során. Ennek a szakasznak a végeredménye egy teljes műszaki rajz és egy 3D szilárdtestmodell, amely a folyamat további részében a fő definícióként szolgál.
A terv véglegesítése után a következő lépés a megfelelő anyag kiválasztása. Az anyagválasztás befolyásolja a megmunkálhatóságot, a szerszám élettartamát, az alkatrész szilárdságát, súlyát és költségét. A precíziós megmunkálás általános anyagai közé tartoznak az alumíniumötvözetek, a rozsdamentes acélok, a titán, a sárgaréz, a réz és a műszaki műanyagok. Az igényes alkalmazásokhoz olyan anyagokat használnak, mint az Inconel, Monel és más szuperötvözetek.
Az anyagbeszerzés magában foglalja a tanúsított nyersanyagok beszerzését jóváhagyott beszállítóktól. Minden beérkező tételt megvizsgálnak, hogy ellenőrizzék annak kémiai összetételét és mechanikai tulajdonságait, biztosítva, hogy megfeleljen az alkatrészre vonatkozó előírásoknak. A nyomon követhetőség kritikus fontosságú, különösen az olyan szabályozott iparágakban, mint a repülőgépipar és az orvosi eszközök, ahol az anyagtanúsítást a teljes ellátási láncban fenn kell tartani.
Anyagválasztás iparág szerint
Az anyagválasztás iparágonként jelentősen eltér, a szilárdsági követelmények, a korrózióállóság és a költségmegfontolások miatt.
A kiválasztott anyaggal a gyártási folyamat áttér a CNC programozásra. Itt fordítják le a digitális modellt gépi utasításokká, amelyek a vágószerszámokat pontos pályákon vezetik az anyag eltávolítása és a kívánt geometria létrehozása érdekében. A szakképzett programozók számítógépes gyártási szoftvert használnak a szerszámpályák létrehozására, figyelembe véve olyan tényezőket, mint a vágási sebesség, az előtolás, a vágási mélység és a szerszám bekapcsolása.
A szerszámpálya optimalizálása kritikus lépés, amely egyensúlyban tartja a megmunkálási időt, a szerszám élettartamát és a felületi minőséget. A fejlett CAM-szoftver képes szimulálni a teljes megmunkálási folyamatot, észlelni az esetleges ütközéseket, ellenőrizni a szerszám hézagát, és megjósolni a felület minőségét, mielőtt bármilyen fémet vágnának. Ez a virtuális ellenőrzés csökkenti a költséges hibák kockázatát, és lehetővé teszi a programozók számára a folyamat finomhangolását a maximális hatékonyság érdekében.
Szerszámpálya hatékonyság összehasonlítása
A hatásfok az anyageltávolítási sebességet jelenti az elméleti maximumhoz viszonyítva. A fejlett szerszámpálya-stratégiák jelentősen javítják a termelékenységet.
A vágás megkezdése előtt a munkadarabot biztonságosan a gépben kell tartani. A munkatartás a nyersanyag befogásának, rögzítésének vagy más módon történő rögzítésének folyamata, hogy az stabil maradjon a megmunkálás során. A megfelelő munkavégzés elengedhetetlen a pontosság megőrzéséhez, a vibráció megelőzéséhez és a kezelő biztonságának biztosításához. A gyakori munkavégzési módszerek közé tartozik a satu, a tokmány, a befogópatron és az egyedi tervezésű rögzítőelemek.
Összetett alkatrészek esetén gyakran egyedi rögzítésekre van szükség, hogy az alkatrészt meghatározott irányban tartsák, hozzáférjenek a nehezen elérhető elemekhez, és minimalizálják a vágás közbeni elhajlást. A rögzítőelemek tervezése olyan speciális készség, amely megköveteli a megmunkálási erők, az alkatrészgeometria és a gyártási mennyiségek megértését. A jól megtervezett szerelvény csökkenti a beállítási időt, javítja az ismételhetőséget, és egyenletes minőséget tesz lehetővé az alkatrészek között.
A program megírásával és a fixture készen állhat a tényleges megmunkálás. Itt számít igazán a berendezés pontossága és megbízhatósága.
A precíziós gyártási folyamat magja maga a megmunkálási művelet. Ez azt jelenti, hogy CNC marókat, esztergagépeket vagy más szerszámgépeket használnak az anyag eltávolítására a munkadarabból a programozott szerszámpályák szerint. A megmunkálási műveleteket jellemzően szakaszosan hajtják végre, kezdve a nagyolással, hogy gyorsan eltávolítsák az anyag nagy részét, majd a félkészítő és simító meneteket a végső méretek és felületi minőség elérése érdekében.
A CNC marás az egyik legelterjedtebb eljárás, forgó vágószerszámok segítségével eltávolítják az anyagot egy álló munkadarabból. A CNC esztergálás viszont forgatja a munkadarabot, miközben egy álló vágószerszám eltávolítja az anyagot. Mindkét folyamat végrehajtható 3 tengelyes, 4 tengelyes vagy 5 tengelyes gépeken, további tengelyekkel, amelyek bonyolultabb geometriákat tesznek lehetővé és csökkentik a szükséges beállítások számát. A megmunkálási folyamat során hűtőfolyadékot alkalmaznak a hőmérséklet szabályozására, a vágási felület kenésére és a forgácsok öblítésére. Haladó precíziós megmunkálás A rendszerek ezeket a folyamatokat valós idejű felügyelettel integrálják, hogy egyenletes minőséget biztosítsanak minden gyártási folyamat során.
Tipikus megmunkálási idő lebontása
Időelosztás egy tipikus precíziós megmunkálási munkához. A teljes ciklusidő jelentős részét a beállítás és az ellenőrzés teszi ki.
A minőség-ellenőrzés nem utólag a precíziós megmunkálásban – a folyamat minden lépésébe beépül. A folyamat közbeni ellenőrzés magában foglalja az alkatrészek mérését a gyártás különböző szakaszaiban annak ellenőrzésére, hogy a méreteket a tűréshatáron belül tartják-e. Ez megtehető kézi szerszámokkal, például mikrométerekkel és tolómérőkkel, vagy fejlettebb műszerekkel, például koordináta-mérőgépekkel és optikai komparátorokkal.
A statisztikai folyamatvezérlést gyakran használják a trendek nyomon követésére és a folyamat eltolódásainak észlelésére, mielőtt az alkatrészek túllépnek a tűréshatáron. A kulcsfontosságú méretek nyomon követésével és a képességindexek kiszámításával a gyártók biztosíthatják, hogy a folyamat stabil legyen, és képes legyen megfelelni a szükséges előírásoknak. Ha eltérést észlel, a folyamat valós időben módosítható a probléma kijavítása érdekében, megelőzve a selejtezést és az újrafeldolgozást.
Miután az alkatrészt a végső méretre megmunkálták, gyakran felületkezelésen és másodlagos műveleteken megy keresztül a kívánt megjelenés, korrózióállóság vagy funkcionális tulajdonságok elérése érdekében. A gyakori befejező eljárások közé tartozik az eloxálás, a bevonat, a festés, a porfestés és a passziválás. Ezek a kezelések megóvják az alkatrészt a környezeti károsodástól, és javíthatják annak esztétikai vonzerejét.
A másodlagos műveletek magukban foglalhatják a hőkezelést az anyag mechanikai tulajdonságainak megváltoztatására, a hegesztést vagy az összeszerelést több komponens kombinálására, valamint a roncsolásmentes vizsgálatot az alkatrész integritásának ellenőrzésére. A rendkívül sima felületet igénylő alkatrészek esetében olyan eljárások alkalmazhatók, mint a hónolás, lapolás vagy polírozás.
Felületkezelési eljárások
Másodlagos műveletek
Mielőtt az alkatrészt az ügyfélhez szállítanák, átfogó végső ellenőrzésen kell átmennie. Ez magában foglalja az összes kritikus méret mérnöki rajz alapján történő ellenőrzését, a felületi minőség ellenőrzését és annak megerősítését, hogy minden különleges követelmény teljesül. A szabályozott iparágak esetében gyakran szükség van egy első cikk szerinti vizsgálati jelentésre, amely dokumentálja az első gyártási rész minden dimenzióját és jellemzőjét.
A nyomon követhetőség is kulcsfontosságú eleme a végső ellenőrzésnek. Az anyagtanúsítványokat, a folyamatnyilvántartásokat és az ellenőrzési eredményeket a szállítmányt kísérő minőségi dokumentációs csomagba foglalják össze. Ez a csomag biztosítja a vevőnek azt a bizonyosságot, hogy az alkatrészt az előírt szabványoknak megfelelően gyártották, és lehetővé teszi a teljes nyomon követhetőséget bármilyen minőségi probléma esetén.
A precíziós megmunkálási folyamat utolsó lépése a csomagolás és a logisztika. Az alkatrészeket gondosan be kell csomagolni, hogy ne sérüljenek meg a szállítás során, különösen akkor, ha érzékeny jellemzőkkel vagy kritikus felülettel rendelkeznek. Korróziógátló kezeléseket, szárítószereket és párnázott csomagolást gyakran használnak az alkatrészek védelmére a szállítás során.
A logisztikai tervezés biztosítja, hogy az alkatrészek időben és a megfelelő mennyiségben kerüljenek a vevőhöz. Ez magában foglalhatja a szállítmányozókkal, vámügynökökkel és raktári csapatokkal való koordinációt az ellátási lánc zökkenőmentes működése érdekében.
| Színpad | Kulcsfontosságú tevékenységek | Tipikus időtartam |
| Tervezés és DFM | Tervezés áttekintése, anyagválasztás | 1-3 hét |
| Programozás és beállítás | CAM programozás, fixture tervezés | 1-5 nap |
| Megmunkálás | Nagyítás, finishing operations | Részenként változó |
| Ellenőrzés | Folyamatos és végellenőrzés | 1-3 óra |
| Befejezés | Eloxálás, bevonat, hőkezelés | 1-5 nap |
| Csomagolás és szállítás | Védőcsomagolás, logisztika | 1-3 nap |
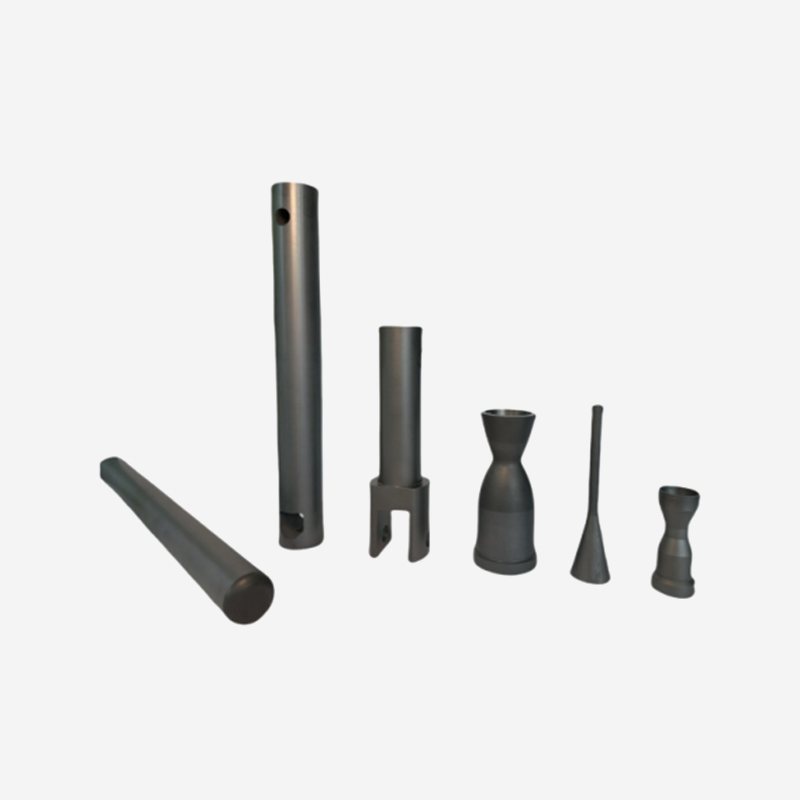
A legigényesebb, magas hőmérsékletű alkalmazásoknál a szinterezett szilícium-karbid teljesítménye...
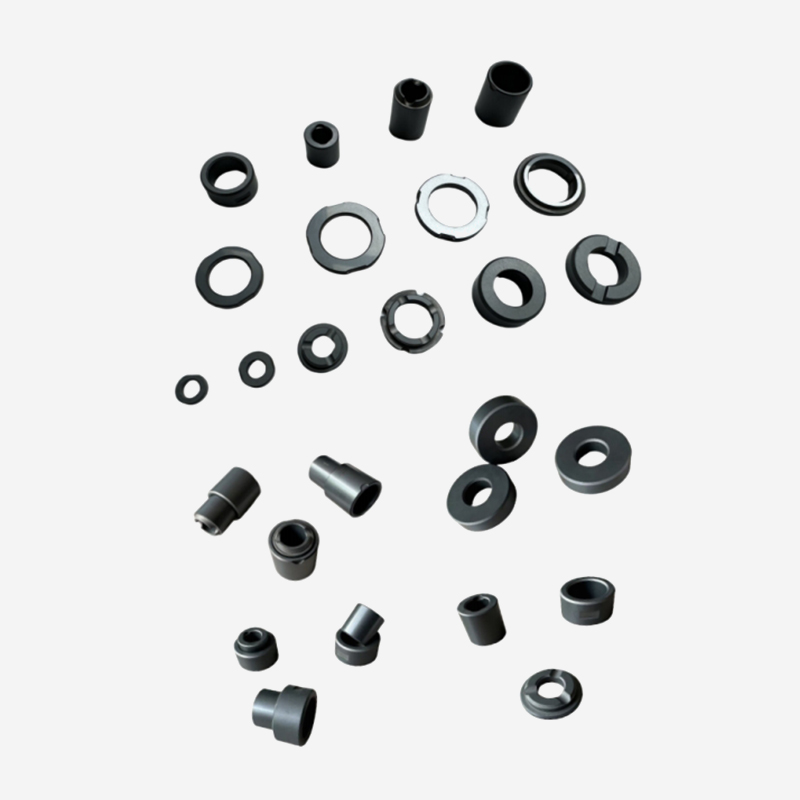
A nagy teljesítményű szilícium-karbid kerámiák rendkívül magas kopásállósággal és súrlódási ellen...
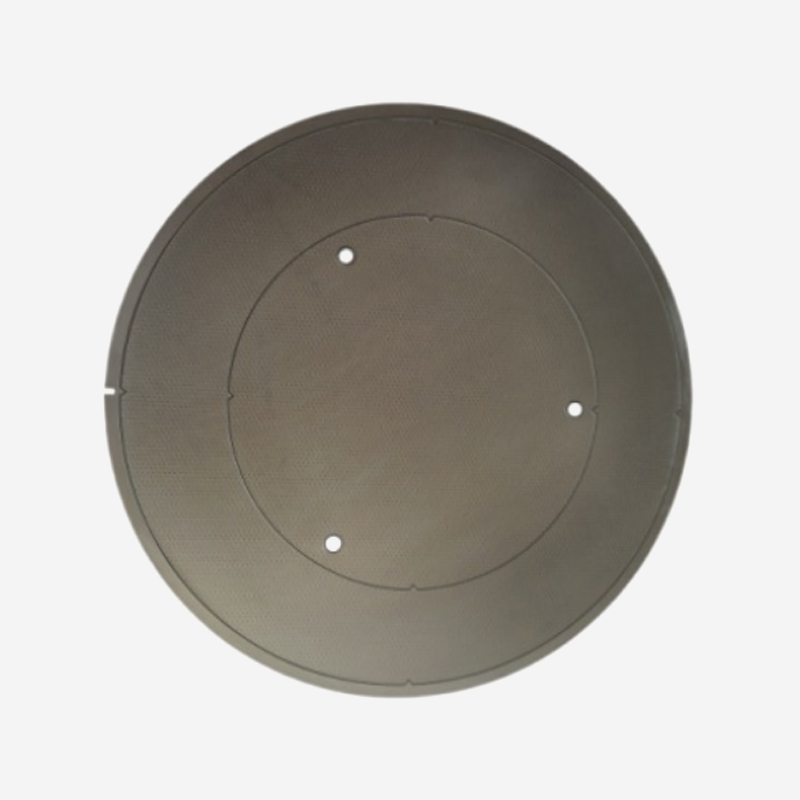
A szilícium-karbid hőtágulási együtthatója megegyezik a szilíciuméval, és magas rugalmassági modu...
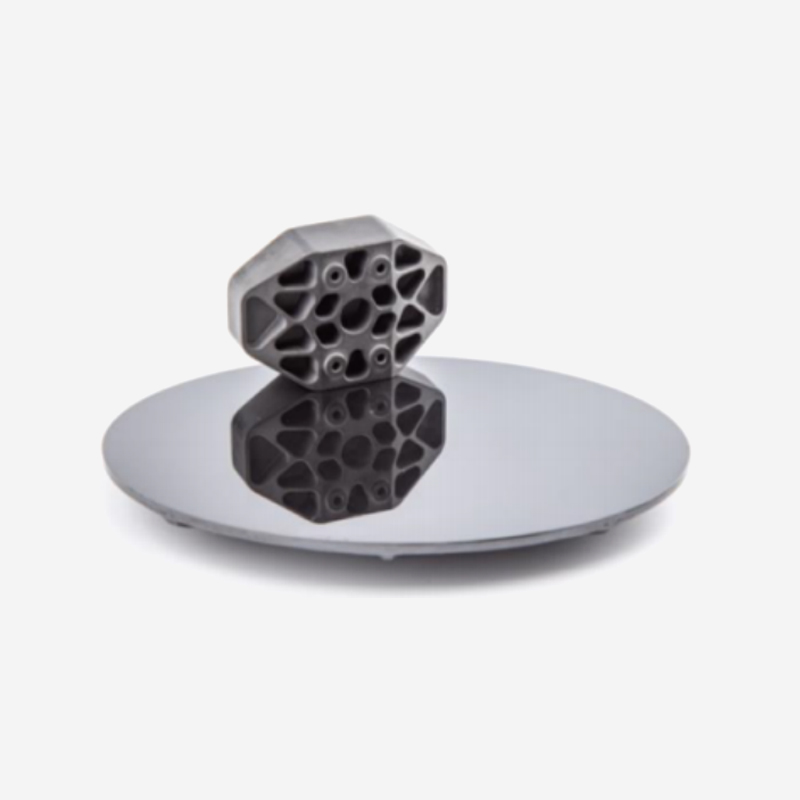
A szilícium-karbid rendkívül alacsony porozitású, egyenletes és sűrű mikroszerkezettel, alacsony ...
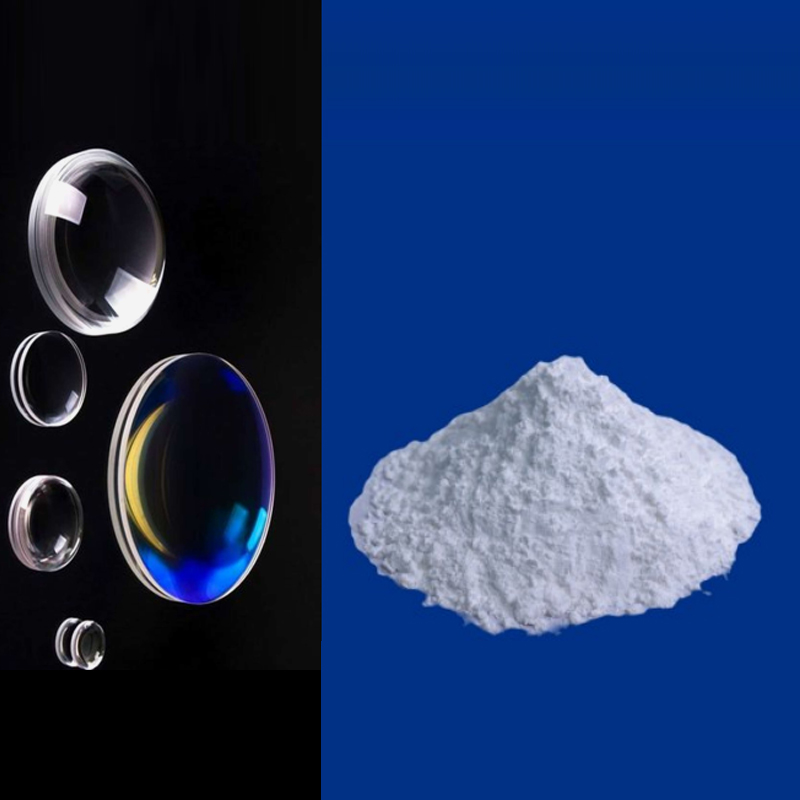
Alkalmazási területek: Alkalmas optikai gömbüveghez, optikai kristályokhoz és 150 és 250 közötti ...
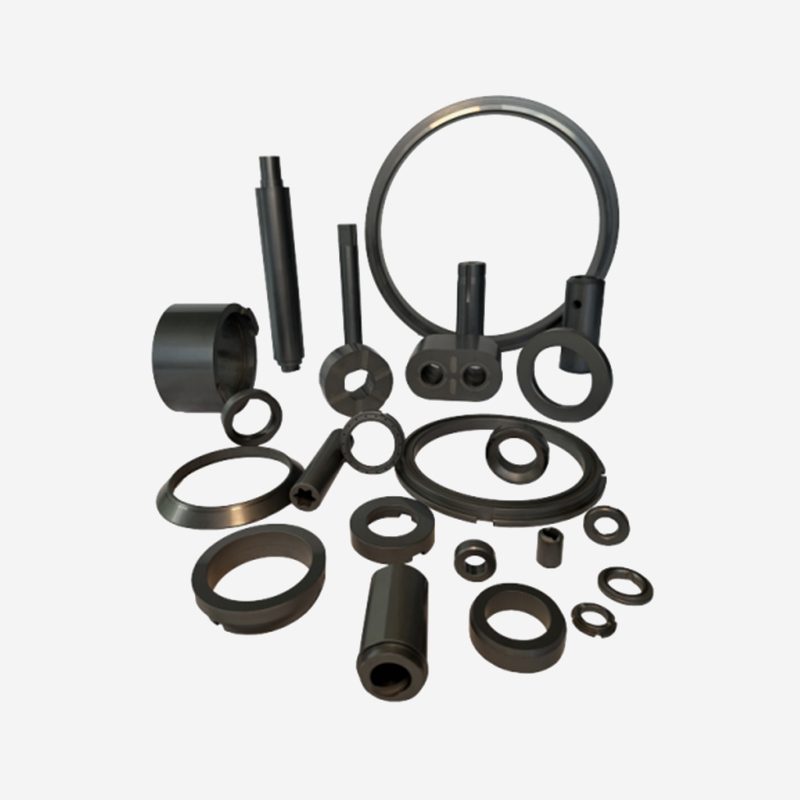
A szilícium-karbid anyagok rendkívül nagy keménységgel és szilárdsággal, kiváló kopásállósággal é...
Készen áll a közös innovációra? Lépjen kapcsolatba szakértőinkkel.
Lépjen kapcsolatba velünk
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kína TEL/WhatsApp:Mobil terminál