Hogyan kell megfelelően megtervezni a vákuumrendszer csöveit a vezetőképességi veszteségek minimalizálása érdekében?
A vákuumcsövek vezetési veszteségei közvetlenül meghatározzák a tényleges szivattyúzási sebességet a folyamatkamrában, befolyásolva a ciklusidőket, az alapnyomás elérését és a rendszer általános teljesítményét. A csővezeték megfelelő tervezéséhez meg kell érteni a csőgeometria, az áramlási módok és az alkatrészek kiválasztása közötti kapcsolatot. SUNFUN csoport A vákuumos alkatrészek gyártásában négy évtizedes tapasztalattal rendelkező cég precíziós tervezési elveket alkalmaz olyan csőrendszerek előállítására, amelyek optimális vezetőképességet biztosítanak, miközben megőrzik a szerkezeti integritást és a tiszta vákuumfeltételeket.
1. termékkategória: Egyenes csőszakaszok és csövek
Meghatározás és pozicionálás
Az egyenes csőszakaszok képezik a gázáramlás elsődleges útvonalait a vákuumszivattyú és a folyamatkamra között. Ezek a cső alakú alkatrészek különböző átmérőben és falvastagságban kaphatók, és olyan anyagokból készülnek, amelyeket a gázkibocsátás és a korrózióállóság szempontjából választottak. A SUNFUN csoport egyenes csöveket gyárt rozsdamentes acélból, alumíniumból és speciális ötvözetekből, a tervezett vákuumszintnek megfelelő felületi kiképzéssel. A csőátmérő kiválasztása a legfontosabb döntés vákuumcsövek tervezés – a vezetőképesség az átmérő negyedik hatványával nő molekuláris áramlási körülmények között, így az átmérő a domináns tényező a rendszer vezetőképességének meghatározásában.
Alapfunkciók és műszaki jellemzők
Az egyenes vákuumcsövek elsődleges feladata a gázmolekulák minimális ellenállással történő szállítása a kamrából a szivattyúba. Viszkózus áramlási körülmények között 10-3 mbar feletti nyomáson a vezetőképesség a cső átmérőjétől, hosszától és a szivattyúzott gáz viszkozitásától függ. Ahogy a nyomás csökken, és a rendszer belép a molekuláris áramlásba – jellemzően 10-3 mbar alatt – a vezetőképesség függetlenné válik a nyomástól, és csak a cső geometriától és a gáz molekula sebességétől függ. Molekuláris áramlásban az egyenes cső vezetőképességét az átmérője és hossza határozza meg, az átmérővel pedig a negyedik hatvány viszonya van: az átmérő megkétszerezése tizenhatszorosára növeli a vezetőképességet. Ez az összefüggés az átmérő kiválasztását teszi a leghatékonyabb tervezési paraméterré a vezetőképességi veszteségek minimalizálására vákuumrendszer csövek .
A vákuumcsövek belső felületének állapota ugyanolyan fontos a vezetőképesség szabályozásában. A sima belső felületek csökkentik a falsúrlódást, amely akadályozza a gázáramlást mind a viszkózus, mind a molekuláris áramlási módokban. A SUNFUN Group egyenes csőszakaszait olyan felületkezeléssel gyártják, amely minimálisra csökkenti a gázadszorpciót és a részecskeképződést. Az elektropolírozott rozsdamentes acél felületek 0,8 µm Ra alatti érdesség értékkel biztosítják a félvezető- és kutatási alkalmazásokhoz szükséges alacsony gázkibocsátást és sima gázáramlási jellemzőket. Ezek a gyártási gyakorlatok azt eredményezik vákuumcsövek olyan alkatrészek, amelyek konzisztens vezetőképességet biztosítanak, miközben megfelelnek a legigényesebb alkalmazásokra vonatkozó tisztasági előírásoknak.
Tipikus alkalmazási forgatókönyvek
Az egyenes csőszakaszokat minden vákuum-alkalmazásban alkalmazzák, az ipari folyamatok durva szivattyúsoraitól a kutatólétesítmények UHV gerendáiig. A félvezetőgyártásban a rozsdamentes acélcsövek elektropolírozott belsővel kapcsolják össze a folyamatkamrákat turbomolekuláris szivattyúkkal és kriogén szivattyúrendszerekkel. Az ipari bevonatrendszerekben az alumíniumcsövek biztosítják a gyors leszivattyúzáshoz szükséges nagy vezetőképességet, miközben kezelik az ezekben az alkalmazásokban használt mérsékelt vákuumszinteket. A kutatási létesítmények – beleértve a felülettudományi műszereket és részecskegyorsítókat is – egyenes rozsdamentes acél csöveket használnak CF karimákkal az UHV kompatibilitás érdekében.
Különbség a többi komponenstől
Az egyenes csőszakaszokat geometriai egyszerűségük és elsődleges vezetői útként betöltött szerepük különbözteti meg a többi vákuumelemtől. Ellentétben a könyökökkel, pólókkal vagy keresztidomokkal – amelyek további áramlási ellenállást biztosítanak az irányváltoztatások révén – az egyenes szakaszok a lehető legnagyobb vezetőképességet biztosítják egy adott átmérő mellett. Az egyenes csővezetékek tervezési célja a vezetőképesség maximalizálása a legnagyobb gyakorlati átmérő és a lehető legrövidebb hosszúság kiválasztásával, miközben megtartja a kompatibilitást más rendszerelemekkel. Ez az elv – amelyet „rövid és széles” szabályként ismernek – jelenti az alapvető iránymutatást vákuumrendszer csövek tervezés.
A SUNFUN csoport csővezeték-gyártási képességei
A SUNFUN Group egyenes csővezeték-gyártása a négy évtized alatt kifejlesztett precíziós megmunkálási és felületkezelési képességekből profitál. Elektropolírozási és passziválási eljárásaink a tiszta vákuum alkalmazásokhoz szükséges felületi minőséget biztosítják. Akkreditált technológiai vállalati státuszunkon és nemzeti szintű K+F-eredményeinken keresztül – beleértve az NDRC, a MOST és a MIIT által megbízott projekteket – olyan minőségi rendszereket tartunk fenn, amelyek biztosítják a csővezetékek következetes gyártását. Házon belüli intézetünk és tehetségakadémiánk biztosítja a műszaki szakértelmet a továbbfejlesztett felületkezelések és gyártási technikák fejlesztéséhez vákuumcső alkatrészek .
Egyenes csövek tervezési előírásai
- Átmérő kiválasztása: A szivattyú bemeneti mérete és a szükséges vezetőképesség alapján
- Hossz minimalizálása: A rövidebb futások csökkentik a vezetőképességi veszteségeket
- Felületkezelés: Elektropolírozott Ra ≤ 0,8 µm-re a tiszta alkalmazásokhoz
- Anyagok: 304/316L rozsdamentes acél, alumínium, speciális ötvözetek
- Karima kompatibilitás: KF, ISO, CF szabványok a megadottak szerint
- Sütési képesség: Kompatibilis a rendszeres sütési eljárásokkal
2. termékkategória: Vákuumos könyökök és irányított alkatrészek
Meghatározás és pozicionálás
A vákuumkönyökök és az irányított alkatrészek – beleértve a 45°-os és 90°-os íveket, pólókat, kereszteket és eltolt szakaszokat – lehetővé teszik a vákuumcsövek akadályok körüli és különböző helyzetű berendezések közötti elvezetését. Ezek a komponensek további vezetőképesség-veszteséget okoznak az áramlási irány változásai és a gázmolekulák számára jelentett megnövekedett felület miatt. A könyökök és az irányított alkatrészek kialakításának egyensúlyba kell hoznia a rendszer elrendezésének mechanikai követelményeit a hozzáadott ellenállás minimalizálásának igényével, különösen olyan rendszerekben, ahol a vezetőképesség kritikus.
Alapfunkciók és műszaki jellemzők
A könyökök és az irányított alkatrészek elsődleges funkciója az áramlási út irányának megváltoztatása, miközben megtartja a meghatározott keresztmetszetet és a vákuum integritását. A könyök által okozott vezetőképesség-veszteség a görbületi sugarától és az irányváltozás szögétől függ. A nagy sugarú – jellemzően a csőátmérő öt-tízszeres – enyhe hajlításai simább áramlási átmeneteket tesznek lehetővé, és csökkentik a vezetőképességre gyakorolt hatást. Az éles 90°-os kanyarok ezzel szemben jelentős vezetőképesség-veszteséget okoznak. Molekuláris áramlásban a 90°-os könyök vezetőképessége körülbelül 60-70 %-a egy egyenértékű átmérőjű és hosszúságú egyenes cső vezetőképességének. Ez a csökkenés a gázmolekulák általi megnövekedett felületnek és az áramlási irány változásából adódó további ütközéseknek köszönhető.
A könyökök és az irányított alkatrészek kialakításánál figyelembe kell venni a tisztíthatóságot és a belső felület minőségét is. Ezeket az alkatrészeket jellemzően hajlított csövekből vagy hegesztett szakaszokból készítik precíziós megmunkálású belső felületekkel. Az UHV alkalmazásokban a könyököket általában hajlított rozsdamentes acél csőből gyártják elektropolírozott belső felülettel, sima átmenetekkel a hegesztett kötéseknél, hogy minimalizálják azokat a területeket, ahol a szennyeződések felhalmozódhatnak. Ezek a tervezési megfontolások mind a vezetőképességi, mind a tisztasági követelményekre vonatkoznak vákuumcsövek érzékeny alkalmazásokban.
Tipikus alkalmazási forgatókönyvek
Könyökökre és irányított alkatrészekre mindenhol szükség van, ahol a vákuumrendszer elrendezése irányváltással jár. A félvezetőgyártó létesítményekben vákuumcsöveket kell vezetni, hogy a technológiai eszközöket a központosított szivattyúrendszerekhez csatlakoztassa, ami többszörös hajlítást és irányváltoztatást igényel a tisztatér-elrendezések elrendezéséhez. Az összetett műszerelrendezésű kutatólétesítmények egyedi könyököket és irányított alkatrészeket igényelnek a kamrák és a szivattyúrendszerek korlátozott alapterületen történő összekapcsolásához. Az ipari bevonatrendszerek – nagyobb csőméreteikkel – gyártott könyököket és pólót használnak a szivattyúk, kamrák és csapdarendszerek összekapcsolására.
Különbség az egyenes csővezetékektől
A könyökök és az irányított alkatrészek vezetőképességi jellemzőikben és a specifikációjukban alkalmazott tervezési elvekben különböznek az egyenes csőszakaszoktól. Míg az egyenes szakaszokat a legnagyobb gyakorlati átmérővel és a legrövidebb hosszúsággal, a könyököket a lehető legnagyobb görbületi sugárral és a legkisebb szükséges irányváltoztatási szöggel kell megadni. Egyetlen 90°-os ív helyett több 45°-os ív használata néha kisebb teljes vezetőképesség-veszteséget eredményezhet, mint egyetlen éles kanyar. Ezek az elvek irányítják a tervezést vákuumrendszer csövek a rendszer vezetőképességének fenntartása az elrendezési követelmények teljesítése mellett.
A SUNFUN csoport irányított komponens képességei
A SUNFUN Group könyököket és irányított alkatrészeket gyárt, különös figyelmet fordítva a vezetőképesség megőrzésére és a belső felület minőségére. Csőhajlítási eljárásaink konzisztens, ráncmentes hajlításokat eredményeznek a nagy sugarakat igénylő alkalmazásokhoz. Hegesztési és szerelési technikáink megőrzik a belső felület minőségét a csatlakozási helyeken. Házon belüli intézetünk mérnöki támogatást nyújt az egyedi elrendezési követelményeknek megfelelő, irányított alkatrészek tervezéséhez. Akkreditált technológiai vállalati státuszunk olyan minőségi rendszereket biztosít, amelyek támogatják a termékek következetes gyártását vákuumcső alkatrészek .
Könyök tervezési specifikációk
- Hajlítási sugár: Minimum 5× átmérő a vezetőképességi veszteségek csökkentése érdekében
- Szöglehetőségek: 45°, 90° és egyedi szögek
- Felületkezelés: Elektropolírozott vagy mechanikusan polírozott az előírásoknak megfelelően
- Gyártás: Hajlított csövek vagy hegesztett szakaszok sima átmenetekkel
- Karima kompatibilitás: KF, ISO vagy CF szabványok
- Ellenőrzés: A felület minőségének és pontosságának szemrevételezéses és méretellenőrzése
3. termékkategória: karimák, tömítések és csatlakozó hardverek
Meghatározás és pozicionálás
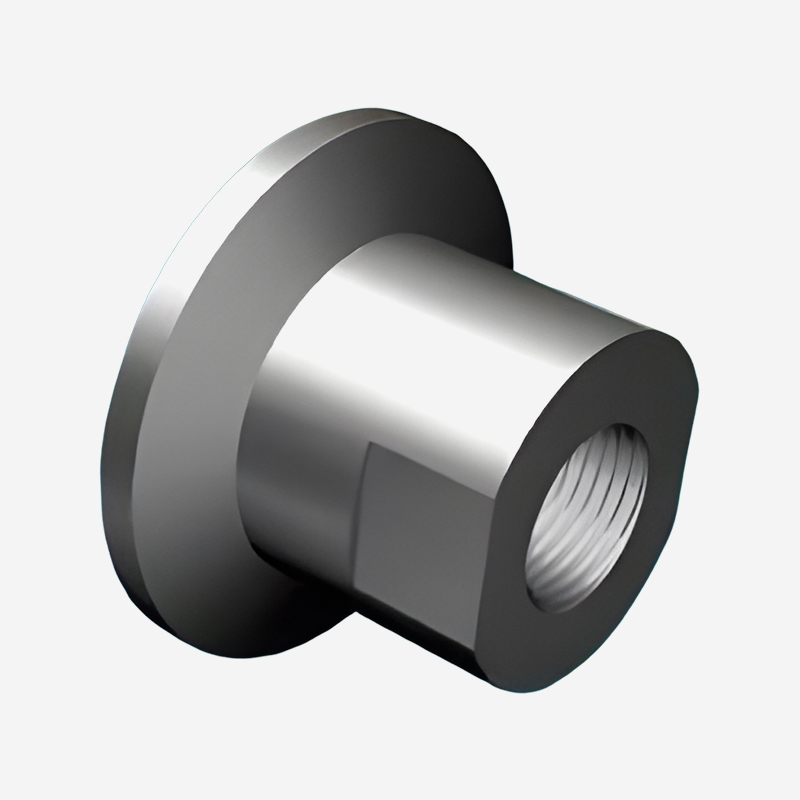
A karimák, tömítések és csatlakozó hardverek azok a komponensek, amelyek praktikussá és karbantarthatóvá teszik a vákuumcsőrendszereket. Ezek az elemek biztosítják a mechanikai kapcsolatot a csőszakaszok és más vákuumkomponensek között, szivárgásmentes tömítéseket hozva létre, amelyek fenntartják a rendszer vákuum integritását. A karimák és tömítések kiválasztása és felszerelése közvetlenül befolyásolja a teljesítményt vákuumrendszer csövek , mivel a szivárgás vagy a rossz csatlakozások virtuális szivárgásokat hoznak létre, amelyek csökkentik a végső nyomást és növelik a szennyeződés kockázatát.
Alapfunkciók és műszaki jellemzők
A karimák és tömítések elsődleges funkciója, hogy megbízható, újrafelhasználható tömítést hozzanak létre a vákuumkomponensek között, amely megőrzi integritását a hőciklusok és a nyomásváltozások során. Szabványos ipari vákuum-alkalmazásokban az elasztomer O-gyűrűk – jellemzően NBR-ből vagy FKM-ből – gazdaságos tömítést biztosítanak egészen 10⁻³ mbar nyomástartományig. Ezek a tömítések hatékonyak és újrafelhasználhatók, bár az elasztomer anyag öregedésével rendszeresen cserélni kell őket. A nagy és ultramagas vákuumú alkalmazásokhoz a ConFlat (CF) karimákkal használt fém tömítések (általában réz vagy alumínium) biztosítják az UHV körülményekhez szükséges szivárgásmentes teljesítményt. A fém tömítések egyszer használatos alkatrészek, amelyeket a vákuumcsatlakozás minden kinyitása után cserélnek.
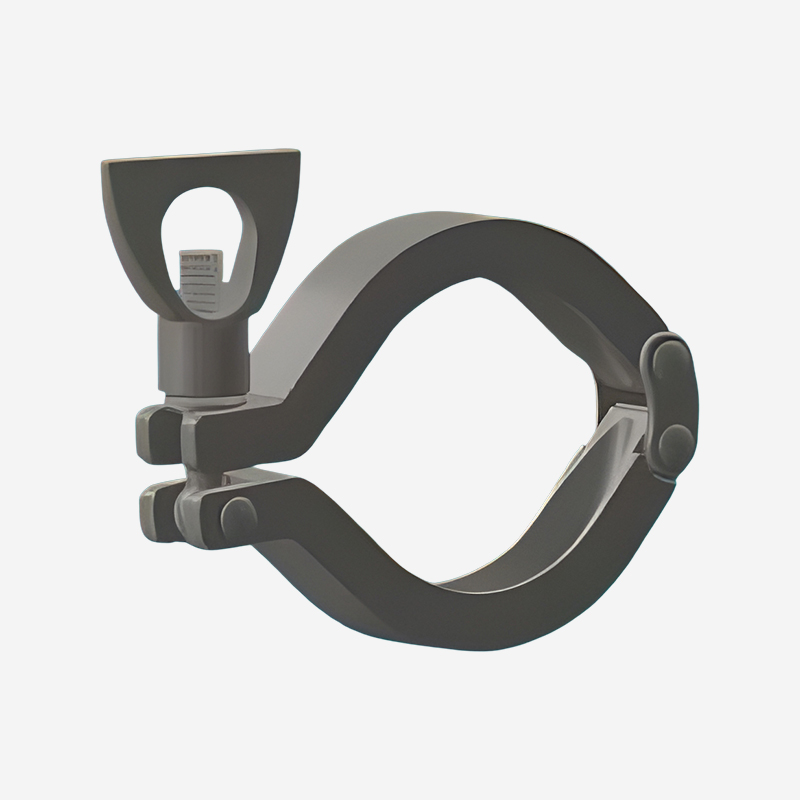
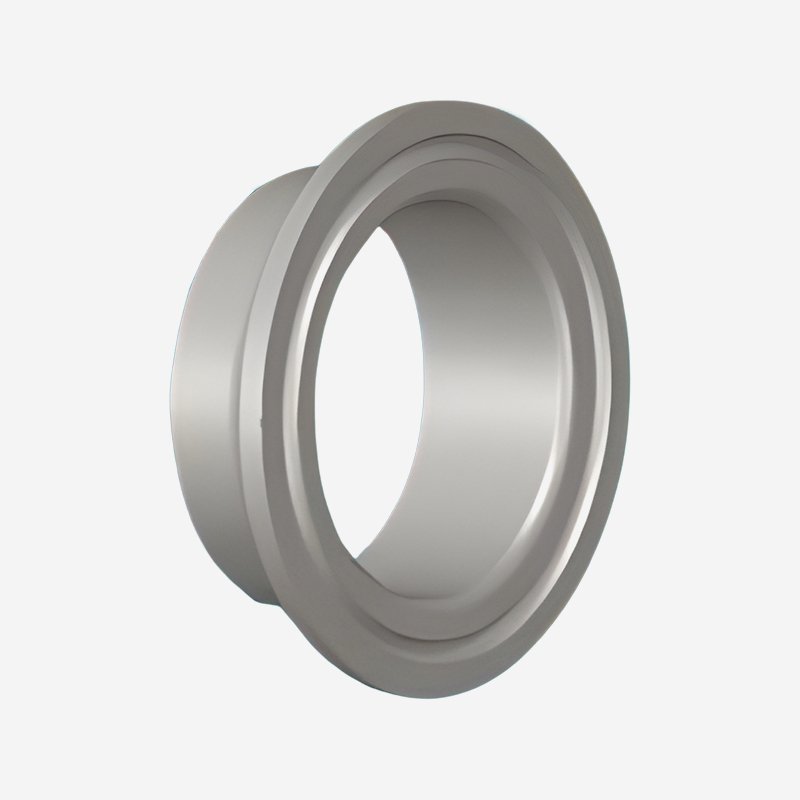
A karimák és tömítések kialakítása úgy fejlődött, hogy megfeleljen a különböző vákuumrendszerek speciális követelményeinek. A gyorskioldó bilincsekkel ellátott KF (Klein Flange) rendszerek standard csatlakozásként szolgálnak durva és közepes vákuum alkalmazásokhoz. A csavaros bilincsekkel ellátott ISO karimák nagyobb átmérőjű csatlakozásokat biztosítanak a jó vezetőképességet igénylő nagyvákuum alkalmazásokhoz. A késéles tömítőfelülettel és réz tömítésekkel ellátott ConFlat karimák alapfelszereltség az UHV alkalmazásokhoz. Mindegyik rendszer sajátos előnyöket kínál a telepítés kényelmét, a költségeket, a karbantartást és a maximálisan elérhető nyomást illetően. SUNFUN csoport vákuumcső alkatrészek minden főbb karimaszabványban elérhetők.
Tipikus alkalmazási forgatókönyvek
A karimákat és tömítéseket minden vákuumcsőrendszerben alkalmazzák, függetlenül az alkalmazástól és a nyomástartománytól. A félvezető fabok CF karimákat használnak az UHV csatlakozásokhoz a technológiai szerszámokon és ISO karimákat a támasztóvezetékekhez és a nagyolórendszerekhez. A kutatólaboratóriumok jellemzően CF karimákat használnak UHV rendszereikhez és KF karimákat a kevésbé igényes csatlakozásokhoz. A csomagoláshoz és szárításhoz használt ipari vákuumrendszerek KF vagy ISO karimákat használnak a könnyű telepítés és karbantartás érdekében.
Különbség a csőszakaszoktól
A karimák és tömítések a vákuumrendszerben betöltött szerepükben különböznek a csőszakaszoktól és az irányított alkatrészektől. Míg a csőszakaszok biztosítják a gázáramlás útvonalát, a karimák és a tömítések biztosítják az eszköz összeszerelését és karbantartását. A karimák és tömítések specifikációja megköveteli az újrahasználati ciklusok, a sütési hőmérséklet-kompatibilitás és a szennyeződés-ellenőrzés figyelembevételét – ezek a méretek a csatlakozási hardverre vonatkoznak, nem pedig magára az áramlási útvonalra. A megfelelő karimarendszerek kiválasztása a hatékonyság alapja vákuumrendszer csövek tervezés.
A SUNFUN Group csatlakozási hardverképességei
A SUNFUN Group karimákat, tömítéseket és csatlakozó hardvereket gyárt az összes főbb szabvány szerint. Precíziós megmunkálási képességeink a megbízható tömítéshez szükséges felületkezeléssel rendelkező karimás felületeket készítenek. Házon belüli intézetünk támogatja a minőség-ellenőrzési folyamatokat, beleértve az összeszerelt alkatrészek szivárgásvizsgálatát. Akkreditált technológiai vállalati státuszunk biztosítja a nemzetközi karimaszabványoknak és minőségi előírásoknak való megfelelést. Nyílt innovációs ökoszisztémánkon keresztül, a kormányokkal, vállalatokkal, egyetemekkel és intézményekkel együttműködve folyamatosan tudatában vagyunk a fejlődő karimaszabványoknak és tömítési technológiáknak, amelyek ügyfeleink javát szolgálhatják.
A legfontosabb specifikációk összehasonlítása
| Paraméter | KF (Quick-Clamp) | ISO (csavarozott) | CF (ConFlat) |
| Nyomástartomány | Légkör – 10⁻⁶ mbar | Légkör – 10⁻⁸ mbar | Légkör – 10⁻¹² mbar |
| Tömítés típusa | Elasztomer O-gyűrű | Elasztomer O-gyűrű | Fém tömítés (réz/alumínium) |
| Sütési hőmérséklet | ≤ 120 °C | ≤ 120 °C | ≤ 450 °C |
| A tömítés újrafelhasználhatósága | Igen (több ciklus) | Igen (több ciklus) | Egyszer használatos (felbontás után cserélje ki) |
| Átmérő tartomány | DN 10 – DN 50 | DN 63 – DN 500 | DN 16 – DN 400 |
A vákuumrendszer megfelelő kialakításához az egyenes szakaszok, a könyökök és a csatlakozó hardverek összehangolt kiválasztására van szükség, és minden egyes alkatrészt úgy kell megválasztani, hogy fenntartsák a vezetőképességet, miközben megfelelnek az elrendezési és működési követelményeknek. SUNFUN csoport átfogó vákuumcső-megoldásokat kínál minden alkatrészkategóriában, precíziós gyártást és minőségbiztosítást alkalmazva ügyfeleink vákuumrendszer-követelményeinek támogatására. Akkreditált technológiai vállalati státuszunk és nemzeti szintű K+F eredményeink révén fenntartjuk a hatékony vákuumcsövek tervezéséhez és gyártásához szükséges műszaki szakértelmet.
Gyakran Ismételt Kérdések
1. kérdés: Mi a legfontosabb tényező a vákuumcsövek vezetőképességi veszteségének minimalizálásában?
A csőátmérő a legkritikusabb tényező – a vezetőképesség az átmérő negyedik hatványával nő a molekulaáramlásban. A legnagyobb gyakorlati átmérő kiválasztása az egyes szakaszokhoz vákuumcsövek más tervezési megoldásoknál hatékonyabban csökkenti a vezetőképességi veszteségeket.
Q2: Hogyan befolyásolja a cső hossza a vákuumrendszer vezetőképességét?
A vezetőképesség a csőhossz növekedésével csökken – a hosszabb csövek nagyobb ellenállást mutatnak a gázáramlással szemben. Az összefüggés fordítottan arányos a molekulaáramlás hosszával. A legrövidebb gyakorlati futás megtervezése vákuumrendszer csövek minimalizálja ezeket a veszteségeket.
Q3: Milyen felületkezelés megfelelő a félvezető vákuumcsövekhez?
A félvezetők esetében általában 0,8 µm Ra alatti felületi érdességű, elektropolírozott rozsdamentes acélt írnak elő vákuumcső alkatrészek , mivel ez a felület alacsony gázkibocsátást, minimális részecskeképződést és jobb vezetőképességi jellemzőket biztosít.
4. kérdés: Hogyan biztosítja a SUNFUN Group a minőséget a vákuumcsövek gyártásában?
A SUNFUN Group anyagtanúsítást, méretellenőrzést, felületminőség-ellenőrzést és szivárgásvizsgálatot alkalmaz minden vákuumcső-alkatrészre. Akkreditált technológiai vállalati státuszunk átfogó minőségbiztosítási rendszereket támogat, házon belüli intézetünk és tehetségakadémiánk pedig műszaki felügyeletet biztosít a csővezetékgyártáshoz. Nyílt innovációs ökoszisztémánk biztosítja a gyártási módszerek folyamatos fejlesztését.