
Szilícium-karbid alkatrészek magas hőmérsékletű berendezésekhez
A legigényesebb, magas hőmérsékletű alkalmazásoknál a szinterezett szilícium-karbid teljesítménye...

Egy ohiói precíziós megmunkáló műhelyben 316 literes rozsdamentes acél alkatrészt futtattak át egy új, 5 tengelyes megmunkálóközponton mindenféle hőkompenzáció nélkül, és 100 alkatrészből 14-et leselejteztek. A kiselejtezett részek akár 18 mikronos méreteltolódást is mutattak a kritikus furatátmérőkön. Az ok nem a szerszám geometriája vagy az orsó kifutása volt; ez a hőtágulás kumulatív hatása volt, amelyet soha nem kezeltek aktívan.
A precíziós megmunkálási alkatrész pontossága annak mértéke, hogy egy gyártott alkatrész mennyire felel meg a tervezési specifikációinak. Az olyan nagy értékű iparágakban, mint a repülőgépipar, az orvostechnikai eszközök és az autóipari hajtásláncok, a tűréshatárok ±5 mikronon belüli tartása nem luxus, hanem szerződéses követelmény. A konzisztencia ezen szintjének eléréséhez hat, egymástól függő tényező ellenőrzésére van szükség: termikus viselkedés, gép merevsége, szerszám állapota, anyagtulajdonságok, vágási paraméterek és kezelői szakértelem.
A hőmérséklet a pontosság néma ellensége. Még a környezeti hőmérséklet 1°C-os változása is közel 3,5 mikronnal tágíthat ki egy 300 mm-es acél alkatrészt – ez elegendő a szűk tűrésű alkatrész elutasításához. A szerszámgépek hőt termelnek az orsó forgása, a vágási súrlódás és a hidraulikus rendszerek révén. Aktív hűtés nélkül ez a hősodródás kiszámíthatatlanul felhalmozódik. A modern megmunkálóközpontok ±0,5°C-os stabilitású hűtőfolyadék-rendszereket alkalmaznak, és sok olyan hőérzékelőt tartalmaz, amely valós időben visszacsatol a CNC-hez. Kritikus műveletekhez olyan klímaszabályozott szekrényeket ajánlunk, amelyek 20°C ± 0,2°C hőmérsékletet tartanak fenn. Ez az egyetlen beruházás gyakran több mint 40%-kal csökkenti a selejt arányát a nagy volumenű gyártás során.
A hősodródás hozzájárulása gépi forrás szerint
A százalékos értékek átlagosan hozzájárulnak a teljes termikus hibához a tipikus marási műveleteknél. Az értékek a gép kialakításától és működési feltételeitől függően változnak.
Minden vágási művelet vibrációt generál – a kérdés az, hogy a gép mennyire nyeli el azt. Az alacsony merevség remegéshez vezet, ami látható nyomokat hagy maga után, és a szerszám elhajlását okozza. A merev gépváz, amely gyakran polimerbetonból vagy öntöttvasból készül, akár 200 Hz-es frekvenciákat is képes csillapítani, míg a könnyű szerkezetek nagyobb amplitúdójú rezonálással rendelkeznek. A tesztek azt mutatják, hogy a statikus merevség 25%-os növelése csaknem egy Ra fokozattal javítja a felületi minőséget. Az aktív csillapítórendszerek, mint például a hangolt tömegcsillapítók vagy piezoelektromos aktuátorok, tovább csökkenthetik a vibrációt 60–70%-kal, így nagyobb orsófordulatszámot tesznek lehetővé a pontosság feláldozása nélkül.
Rezgési amplitúdó vs. vágási sebesség
A relatív amplitúdó a maximális rezgésre normalizálva alacsony sebességnél. Az optimális tartomány a maximális orsófordulatszám 60-80%-ának felel meg aktív csillapítás mellett.
A szerszám állapota vitathatatlanul a kezelő által leginkább szabályozható tényező. A kopott szerszám nagyobb forgácsolóerőt termel, több hőt termel, és rossz felületi minőséget hagy maga után. A lapkák cseréje anyagtól függően minden 200-300 alkatrész után bevett gyakorlat. A bevonatos szerszámok (TiAlN, AlCrN) akár 300%-kal meghosszabbítják az élettartamot, és csökkentik a peremképződést. Ezen túlmenően a szerszám dőlésszögét és hézagszögét a munkadarab anyagához kell igazítani – például alumínium esetén pozitív, edzett acél esetén negatív. A miénk precíziós megmunkálás A lehetőségek közé tartoznak a szerszámállapot-figyelő rendszerek, amelyek valós időben észlelik a kopást, megelőzve a költséges eltéréseket.
Szerszám élettartama bevonat típusa szerint (óra)
Vizsgálati feltételek: keményfém lapkák, 316L rozsdamentes acél, állandó vágási sebesség és előtolás. A bevonatos szerszámok jelentősen meghosszabbítják az élettartamot.
Nem minden fém egyenlő. Az olyan acélokat, mint a 12L14, könnyen megmunkálható, míg az olyan szuperötvözetek, mint az Inconel 718, köztudottan nehézkesek. Az anyag keménysége, hajlékonysága és hővezető képessége mind befolyásolja a forgácsolóerőket és a szerszámkopást. Például a titánötvözetek alacsony forgácsolási sebességet és nagy előtolást igényelnek, hogy elkerüljék a munka általi keményedést. A szerszám élettartamán és felületi minőségén alapuló egyszerű megmunkálhatósági index vezérelheti a folyamattervezést. A több mint 200 anyagot lefedő saját adatbázis segít ideális paraméterek ajánlásában minden munkához.
Nagy megmunkálhatóságú anyagok
Alacsony megmunkálhatóságú anyagok
A sebesség, az előtolás és a fogásmélység alkotja a megmunkálás "arany háromszögét". A túl gyors futás feláldozza a szerszám élettartamát; túl lassú csökkenti a termelékenységet. A fejlett CNC-rendszerek adaptív vezérlést használnak az állandó forgácsterhelés fenntartása érdekében, és automatikusan beállítják az előtolási sebességet a szerszámkopás vagy az anyagváltozások kompenzálására. A jól optimalizált paraméterkészlet 15–20%-kal javíthatja a pontosságot, miközben csökkenti a ciklusidőt. A kísérletek tervezése (DoE) az egyes munkák számára megfelelő pont megtalálására szolgál, kiegyensúlyozva a felületi minőséget, a méretstabilitást és az áteresztőképességet.
Még a legfejlettebb gépek is képzett kezelőkre támaszkodnak. A szerszámkopási minták megértése, a felületkezelés értelmezése és a mikrobeállítások elvégzése több ezer alkatrészt takaríthat meg a selejttől. A folyamatos képzésbe való befektetés és az üzemeltetők arra való ösztönzése, hogy megosszák ismereteiket a műszakok között, jelentős megtérülést hoznak. Az a kultúra, amely a pontosságot a sebességgel szemben értékeli – és jutalmazza a problémamegoldást –, gyakran a legnagyobb pontosságnövekedést eredményezi. A belső mérőszámok azt mutatják, hogy az elkötelezett kezelőkkel rendelkező üzletekben 30%-kal kevesebb a minőségi figyelmeztetés, és 25%-kal magasabb az első lépés hozama.
| Tényező | Hatás a pontosságra | Mérséklő megközelítés |
| Termikus sodródás | ± 10-20 µm | Hűtőfolyadék szabályozás, klímaház |
| Rezgés | ± 5–15 µm | Merev váz, aktív csillapítás |
| Szerszámkopás | ± 8–25 µm | Bevonatos szerszámok, valós idejű felügyelet |
| Anyag változékonysága | ± 3–12 µm | Előválasztás, tételes tesztelés |
| Vágási paraméterek | ± 4–18 µm | Adaptív vezérlés, DoE optimalizálás |
| Kezelői készség | ± 5–15 µm | Képzés, standard munkarend |
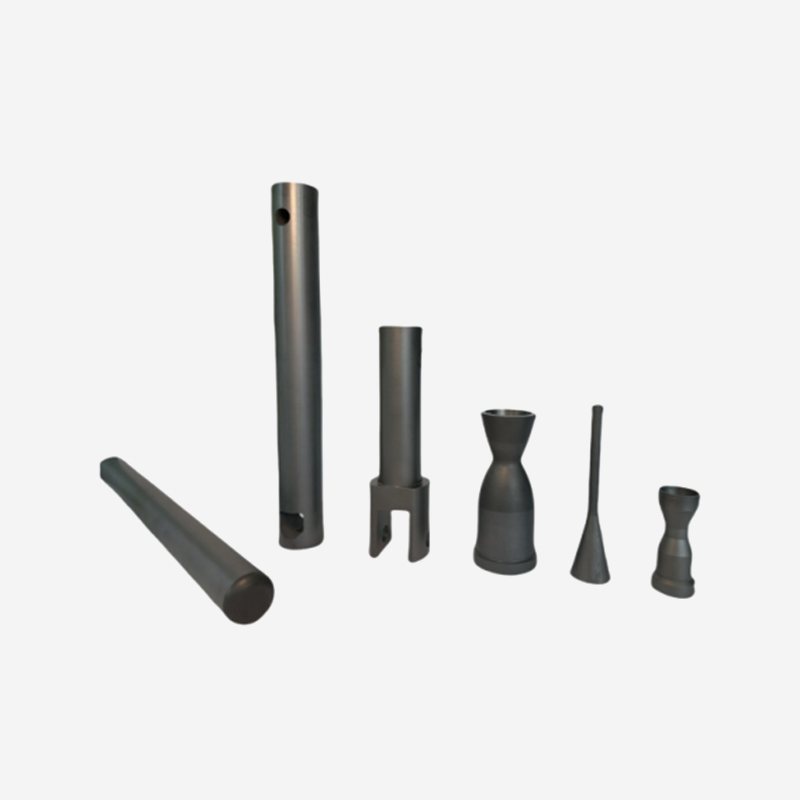
A legigényesebb, magas hőmérsékletű alkalmazásoknál a szinterezett szilícium-karbid teljesítménye...
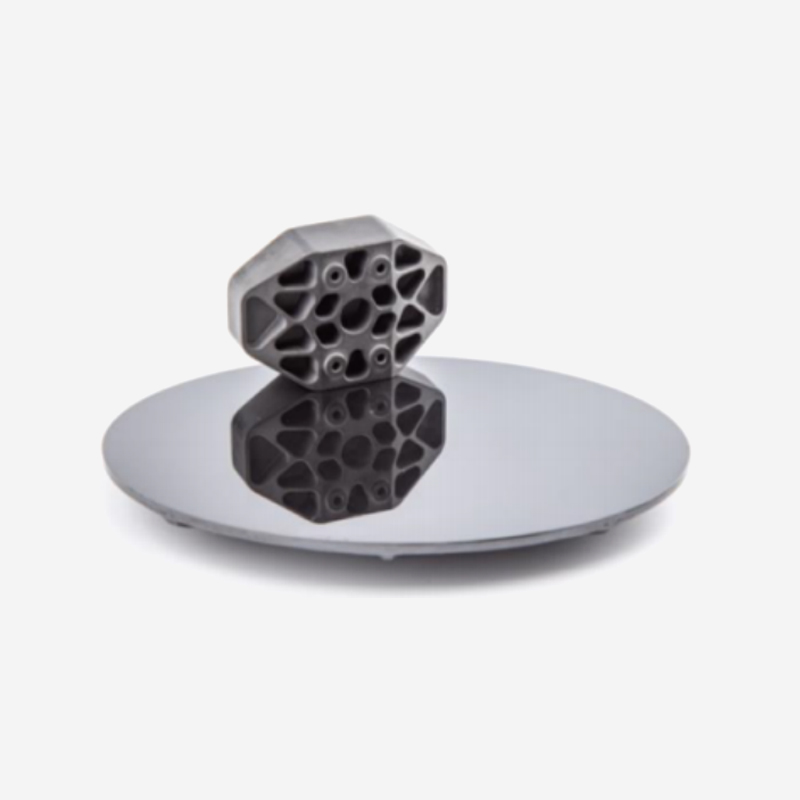
A szilícium-karbid rendkívül alacsony porozitású, egyenletes és sűrű mikroszerkezettel, alacsony ...
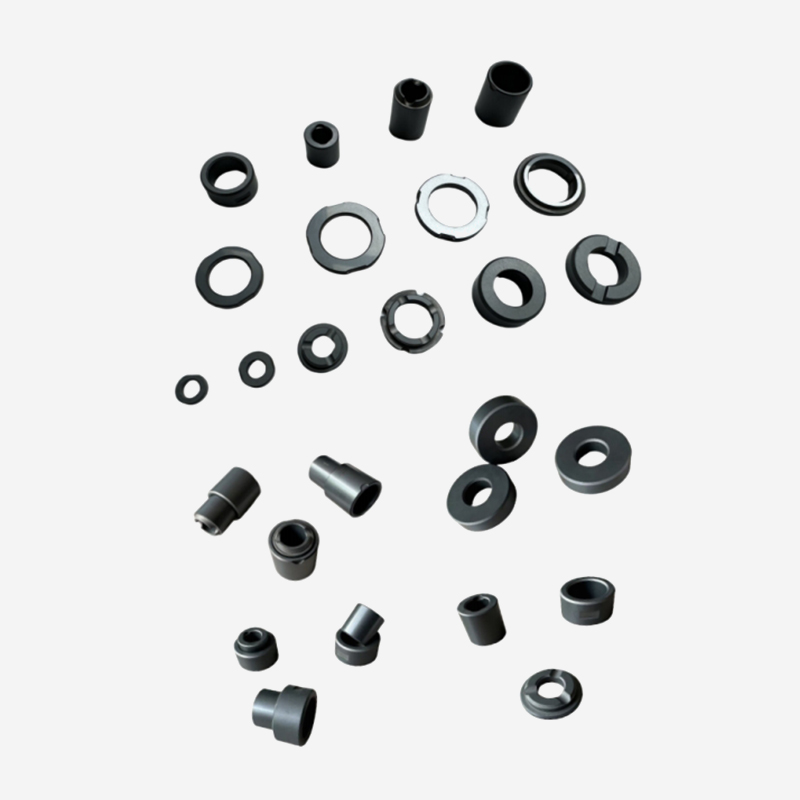
A nagy teljesítményű szilícium-karbid kerámiák rendkívül magas kopásállósággal és súrlódási ellen...
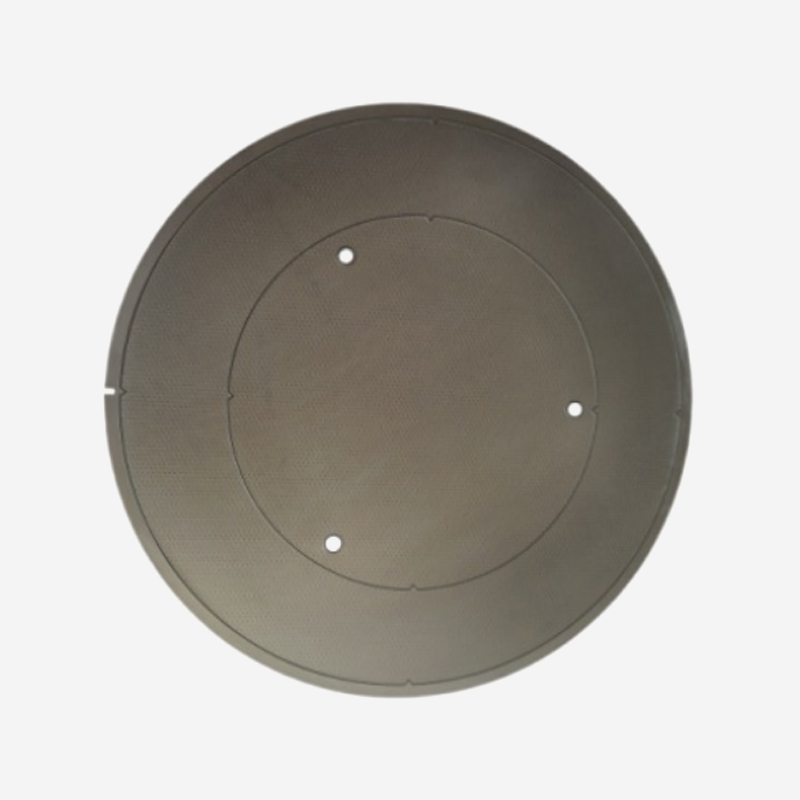
A szilícium-karbid hőtágulási együtthatója megegyezik a szilíciuméval, és magas rugalmassági modu...
Készen áll a közös innovációra? Lépjen kapcsolatba szakértőinkkel.
Lépjen kapcsolatba velünk
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kína TEL/WhatsApp:Mobil terminál