
Takarólemezüveg-feldolgozási és polírozó anyagok
Alkalmazási terület: Takaróüveg Fedőüveg feldolgozása elektronikai termékekhez, például é...

Egy kis ohiói gépműhely sürgős megrendelést kapott 200 hidraulikus elosztóblokkra, amelyek 18 különböző fúrási műveletet igényeltek, mindegyik ±0,02 mm-es pozíciótűréssel. Az üzlet tulajdonosának két lehetősége volt: minden blokkot manuálisan felszerel egy kézi marógépre, alkatrészenkénti becsült ciklusidővel 45 perc, vagy programozzon egy CNC megmunkálóközpontot, amely minden blokkot 12 perc alatt készít el tökéletes ismételhetőség mellett. A CNC-t választotta, három nappal korábban szállította a megrendelést, és hosszú távú szerződést kötött a megrendelővel. Ez a döntés nem csak a sebességről szólt, hanem egy olyan gyártási technológia elfogadásáról, amely forradalmasította a modern termelést.
A számítógépes numerikus vezérlésű megmunkálás a modern gyártás gerince. A repülőgép-alkatrészektől és az orvosi implantátumoktól az autóalkatrészekig és a fogyasztói elektronikáig a CNC gépek gyártják azokat a precíziós alkatrészeket, amelyek a világunkat táplálják. De mi is pontosan a CNC megmunkálás? Ez az átfogó útmutató elmagyarázza a folyamatot, feltárja annak széles körű alkalmazásait, valamint megvizsgálja előnyeit és korlátait. Akár új a gyártásban, akár a következő projektje gyártási módszereinek kiértékelésében, ez az erőforrás segít megérteni, miért vált a CNC megmunkálás a precíziós gyártás aranyszabványává.
A CNC megmunkálás egy kivonó gyártási folyamat, amely előre programozott számítógépes szoftvert használ a szerszámgépek és vágóberendezések mozgásának vezérlésére. A kézi megmunkálástól eltérően, ahol a kezelő a kézikerekek és karok segítségével közvetlenül vezérli a gép mozgását, a CNC gépek digitális kódot követnek – jellemzően G-kódot és M-kódot –, amely minden műveletet rendkívüli pontossággal diktál. Ez az automatizálás lehetővé teszi olyan összetett alkatrészek következetes, ismételhető előállítását, amelyeket nehéz vagy lehetetlen manuálisan előállítani.
A CNC technológia a gépek széles körében alkalmazható, beleértve a marókat, esztergagépeket, marókat, köszörűket és elektromos kisülési gépeket. Minden géptípus meghatározott célt szolgál. A CNC marógépek forgó vágószerszámokat használnak az anyag eltávolítására az álló munkadarabból, így ideálisak összetett formák és sík felületek létrehozásához. Ezzel szemben a CNC esztergagépek forgatják a munkadarabot, miközben egy álló vágószerszám eltávolítja az anyagot, ami tökéletes a hengeres részekhez, például tengelyekhez, perselyekhez és rögzítőelemekhez. A fejlettebb 5 tengelyes CNC gépek egyszerre több tengely mentén is el tudják forgatni a munkadarabot vagy a szerszámfejet, lehetővé téve rendkívül összetett geometriák létrehozását egyetlen beállításban.
Lényegében a CNC megmunkálás a digitális tervezést – egy 3D CAD modellt – fizikai résszé alakítja át egy sor precíz, ellenőrzött anyageltávolítási művelettel. A folyamat megismételhető, méretezhető, és akár ±0,005 mm-es tűréshatárokat is képes tartani, így nélkülözhetetlen azokban az iparágakban, ahol a precizitás a legfontosabb.
A CNC megmunkálási folyamat jól meghatározott lépések sorozatát követi, kezdve a digitális tervezéstől és a kész fizikai alkatrészig. Ennek a munkafolyamatnak a megértése elengedhetetlen a technológia képességeinek és korlátainak értékeléséhez.
Az első lépés az alkatrész 3D CAD modelljének elkészítése számítógépes tervezőszoftver segítségével. Ez a digitális modell határozza meg az alkatrész geometriáját, méreteit és tűréseit. A terv véglegesítése után a CAM szoftverbe importálódik, amely létrehozza a vágószerszámokat irányító szerszámpályákat és gépi kódot. A CAM programozó meghatározza a vágási sebességet, az előtolási sebességet, a szerszámválasztást és a vágási sorrendet a megmunkálási folyamat optimalizálása érdekében. Az így kapott G-kód ezután betöltődik a CNC gép vezérlőjébe, amely értelmezi a kódot és végrehajtja a megmunkálási műveleteket.
A megmunkálás során a munkadarab biztonságosan rögzítve van a gépben satukkal, tokmányokkal vagy egyedi rögzítőelemekkel. A vágószerszám a programozott utasításoknak megfelelően forog vagy mozog, és precíz lépésekben távolítja el az anyagot. Hűtőfolyadékot alkalmaznak a hőmérséklet szabályozására, a vágási felület kenésére és a forgácsok eltávolítására. A folyamat során a kezelők felügyelik a gépet, és folyamat közbeni ellenőrzéseket végeznek annak ellenőrzésére, hogy a méretek a tűréshatáron belül vannak-e. A megmunkálás befejezése után az alkatrészen másodlagos műveleteket végezhetnek, mint például sorjázás, felületkezelés vagy hőkezelés a végső ellenőrzés és a szállítás előtt.
Ez a háromlépcsős munkafolyamat – tervezés, programozás és megmunkálás – minden CNC-gyártás alapja, akár egyetlen prototípus, akár százezer alkatrész gyártásáról van szó.
A CNC technológia több különálló megmunkálási folyamatot foglal magában, amelyek mindegyike különböző geometriákhoz és gyártási követelményekhez igazodik. A leggyakoribb CNC eljárások közé tartozik a marás, esztergálás, fúrás és köszörülés.
A CNC marás a legsokoldalúbb eljárás, amely képes összetett háromdimenziós formák előállítására sík vagy kontúros felületeken. A marógépek forgó, többfogú forgácsolószerszámokat használnak az anyag eltávolítására, és felszerelhetők automatikus szerszámcserélőkkel, amelyek több műveletet tesznek lehetővé egyetlen összeállításban. A háromtengelyes marás elterjedt a prizmás alkatrészeknél, míg a 4 tengelyes és 5 tengelyes marás bonyolult, íves felületű és alámetszett alkatrészek előállítását teszi lehetővé.
A CNC esztergálást hengeres alkatrészekhez használják, ahol a munkadarab egy álló vágószerszámmal szemben forog. Az esztergálási műveletek közé tartozik az esztergálás, az esztergálás, a menetvágás, a hornyolás és a fúrás. A modern esztergaközpontok gyakran tartalmaznak éles szerszámozást, amely lehetővé teszi a marási és fúrási műveleteket anélkül, hogy az alkatrészt eltávolítanák az esztergagépről – ezt a funkciót maró-esztergaként vagy többfeladatos munkavégzésként ismerik.
A CNC fúrást precíz, pontos átmérőjű és mélységű furatok készítésére használják. A fejlett fúrási ciklusok közé tartozhat a mély furatok fúrása és a belső menetek menetfúrása. A CNC köszörülés finom felületi minőséget és szűk tűrést biztosít az edzett anyagokon, gyakran más megmunkálási folyamatok utáni befejező műveletként.
Általános CNC-folyamatok alkalmazásonként
Relatív alkalmazási gyakoriság a tipikus CNC megmunkáló műhelyekben. A marás és esztergálás a leggyakoribb elsődleges folyamatok.
A CNC megmunkálás gyakorlatilag minden olyan iparágat kiszolgál, ahol nagy pontosságú alkatrészekre van szükség. A technológia szűk tűréssel rendelkező összetett geometriák előállítására való képessége nélkülözhetetlenné teszi a kritikus alkalmazásokhoz.
A repülőgépiparban a CNC megmunkálás szerkezeti alkatrészeket, motoralkatrészeket, futóművet és turbinalapátokat állít elő olyan anyagokból, mint a titán, az Inconel és az alumínium. Ezeknek az alkatrészeknek ellenállniuk kell a szélsőséges hőmérsékleteknek, nyomásoknak és igénybevételeknek, és a specifikációtól való bármilyen eltérés veszélyeztetheti a biztonságot. Az orvostechnikai eszközök iparában a CNC megmunkálás sebészeti eszközöket, ortopéd implantátumokat, fogprotéziseket és diagnosztikai berendezések alkatrészeit hoz létre. Általában olyan anyagokat használnak, mint a rozsdamentes acél, titán és PEEK, és az alkatrészeknek meg kell felelniük a szigorú biokompatibilitási és tisztasági szabványoknak.
Az autóipar a motorblokkok, hengerfejek, sebességváltó-alkatrészek és felfüggesztési alkatrészek CNC-megmunkálásán alapul. A nagy volumenű gyártásban gyakran használnak CNC gépeket a maggyártáshoz, míg a kis volumenű és prototípusos munkáknál a CNC megmunkálóközpontok rugalmassága hasznot húz. Az elektronikai iparban a CNC megmunkálás a modern eszközökhöz szükséges precizitással állít elő hűtőbordákat, burkolatokat, csatlakozókat és félvezető alkatrészeket. Precíziós mechanikai gyártási megoldásaink mindezeket az iparágakat kiszolgálja, és a legigényesebb előírásoknak megfelelő alkatrészeket szállít.
Anyagképességi radar
Egy tipikus precíziós megmunkáló műhely képessége az általános anyagtípusok között. Az alumíniumot és a rozsdamentes acélt leggyakrabban feldolgozzák, míg a titán és az Inconel speciális szerszámokat és szakértelmet igényel.
A CNC-megmunkálás számos külön előnyt kínál a kézi megmunkálással és más gyártási folyamatokkal szemben, így az alkalmazások széles köréhez előnyös választás.
A CNC megmunkálás talán legjelentősebb előnye a precizitás és a pontosság. A folyamat számítógép által vezérelt jellege kiküszöböli a kézi működtetéssel járó változékonyságot, biztosítva, hogy minden gyártott alkatrész pontosan megfeleljen a tervezési előírásoknak. Ez az ismételhetőség elengedhetetlen azokban az iparágakban, ahol állandó minőségre van szükség a nagy gyártási sorozatok során.
A sebesség és a hatékonyság szintén kulcsfontosságú előnyök. A CNC gépek folyamatosan működhetnek minimális kezelői beavatkozással, gyakran lekapcsolják a lámpákat munkaidőn kívül a termelékenység maximalizálása érdekében. A program kidolgozása után ugyanazt az alkatrészt folyamatosan nagy sebességgel lehet előállítani, csökkentve a ciklusidőket és csökkentve az alkatrészenkénti költségeket. Összetett alkatrészek esetén a CNC megmunkálás több műveletet is végrehajthat egyetlen beállításban, csökkentve a kezeléshez és az áthelyezéshez kapcsolódó időt és költséget.
A rugalmasság egy másik jelentős előny. A CNC gépek gyorsan átprogramozhatók, hogy alkalmazkodjanak a tervezési változtatásokhoz vagy az új alkatrészekhez, így ideálisak prototípus-készítéshez és kis volumenű gyártáshoz. Az 5 tengelyes és többfeladatos gépek növekvő elterjedésével egyre bonyolultabb geometriák állíthatók elő másodlagos műveletek vagy többszöri beállítás nélkül.
Főbb előnyök
Iparági előnyök
Számos előnye ellenére a CNC megmunkálásnak számos korlátja van, amelyeket figyelembe kell venni a gyártási módszerek értékelésekor.
A magas tőkeköltség jelentős belépési akadály. A CNC gépek beszerzése, telepítése és karbantartása költséges, és a szükséges támogató berendezések – például szerszámok, munkatartó és ellenőrző rendszerek – növelik a teljes beruházást. Kis üzletek vagy kis volumenű projektek esetében a költségek túl magasak lehetnek, ami vonzóbbá teszi a kézi megmunkálást vagy a kiszervezést.
A programozás és a beállítás bonyolultsága egy másik korlát. Az összetett alkatrészek szerszámpályáinak és G-kódjának létrehozásához képzett programozókra van szükség, akik jártasak a CAM szoftverben. A programozási hibák a szerszámok összeomlásához, kiselejtezett alkatrészekhez és gépkárosodáshoz vezethetnek, ezért a programozás idejét és költségét a projekttervezés során figyelembe kell venni. Az egyszerű alkatrészek esetében a programozási költségek meghaladhatják a CNC automatizálás előnyeit.
Anyag- és szerszámkorlátok is vannak. Míg a CNC-megmunkálás sokféle anyagot képes feldolgozni, bizonyos anyagok – például edzett acélok, kerámiák és kompozitok – megmunkálása nehézkes vagy költséges. A szerszámkopás állandó szempont, és a szerszámköltségek jelentősek lehetnek kemény anyagok vagy hosszú gyártási folyamatok esetén. Ezenkívül a CNC megmunkálás kivonó folyamat, ami azt jelenti, hogy forgács és törmelék formájában hulladékanyag keletkezik, amelynek kezelése drága anyagok esetén költséges lehet.
| Jellemző | CNC megmunkálás | Kézi megmunkálás |
| Precizitás | ±0,005-0,025 mm | ±0,05-0,25 mm |
| Ismételhetőség | Kiváló, szinte egyforma alkatrészek | Operátorfüggő |
| Gyártási sebesség | Magas, folyamatos működés | Alsó, kezelő fáradtsága |
| Beállítási idő | 1-4 óra jellemző | 15-60 perc |
| Képesség követelmény | Magas (programozási beállítás) | Magas (kézügyesség) |
| Alkatrészenkénti költség | Hangerővel csökken | Bonyolultsággal növekszik |
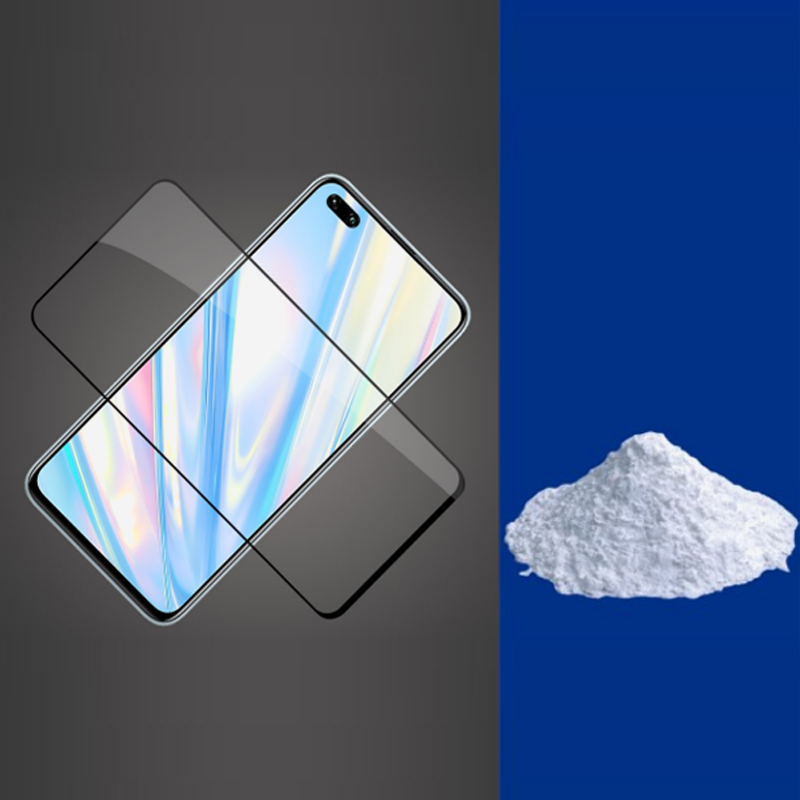
Alkalmazási terület: Takaróüveg Fedőüveg feldolgozása elektronikai termékekhez, például é...
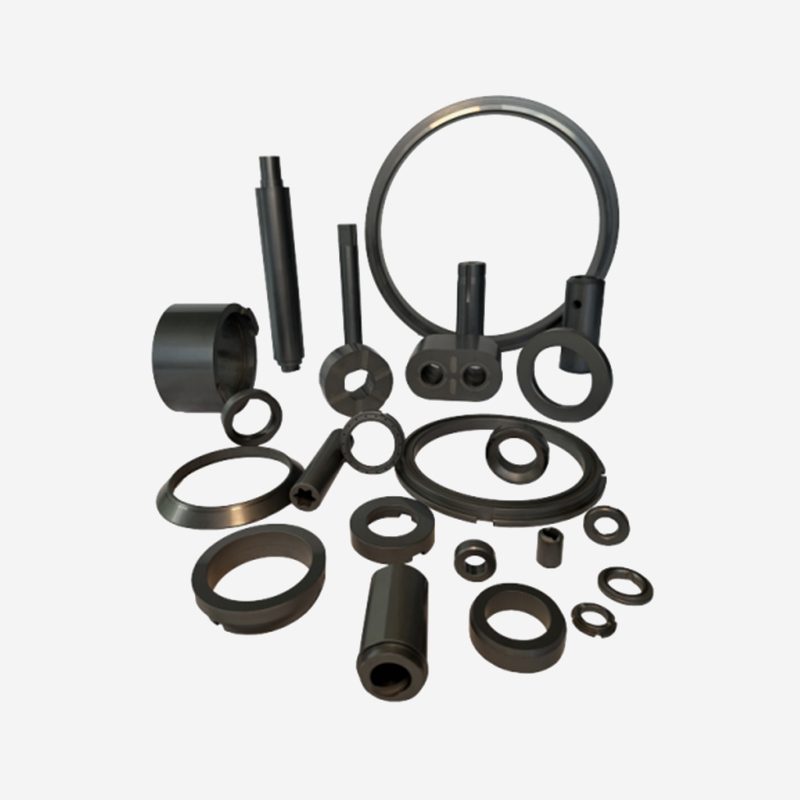
A szilícium-karbid anyagok rendkívül nagy keménységgel és szilárdsággal, kiváló kopásállósággal é...
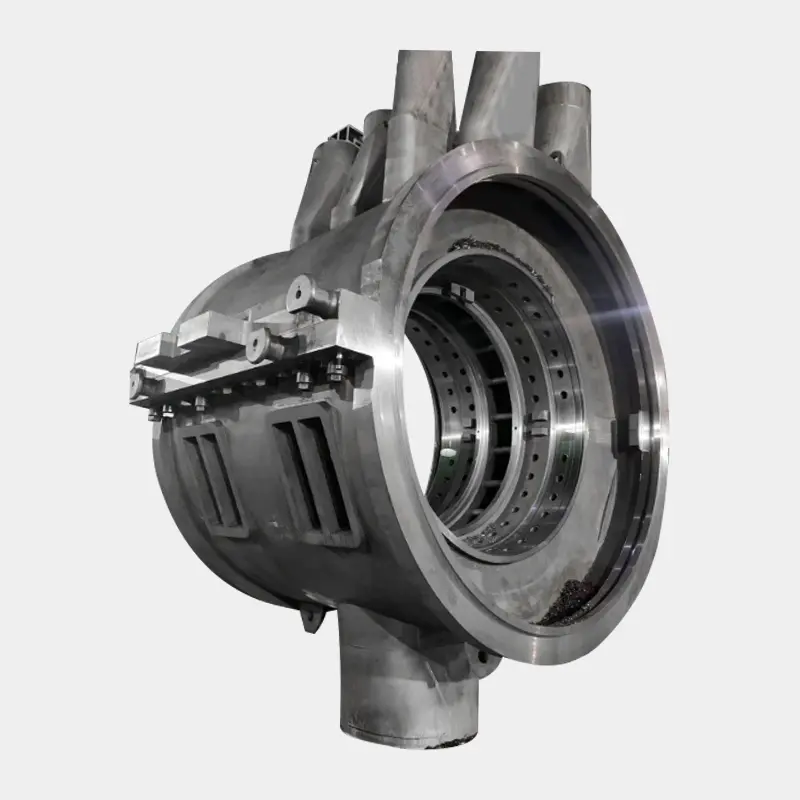
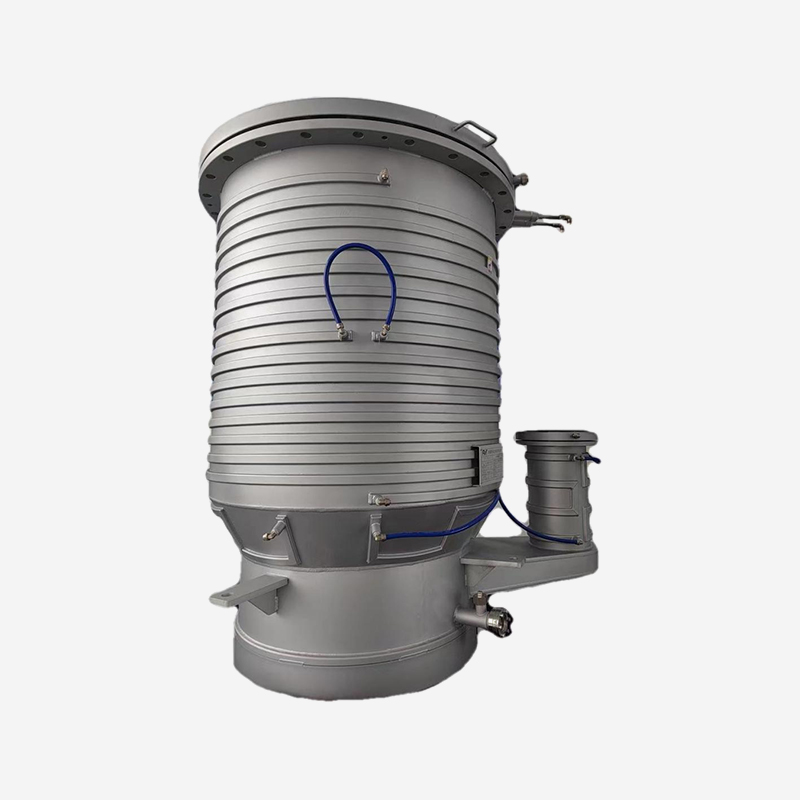
A henger teljes hossza 5300 mm * szélessége 3294 mm * magassága 6435 mm. A henger teljes tömege 4...
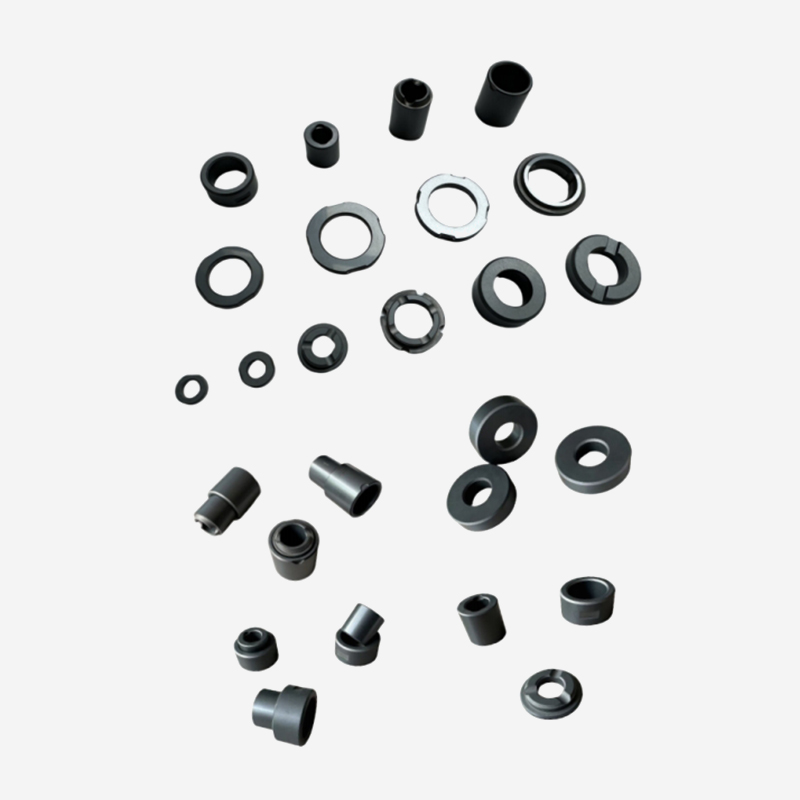
A nagy teljesítményű szilícium-karbid kerámiák rendkívül magas kopásállósággal és súrlódási ellen...
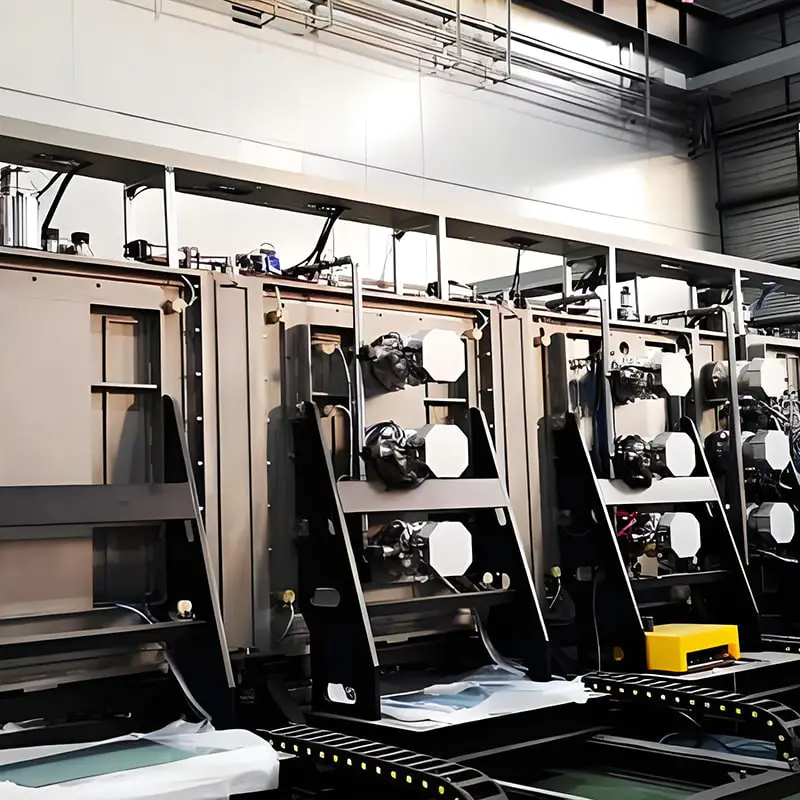
Nagy volumenű soron belüli gyártásra tervezték, támogatja a folyamatos anyagáramlást és a többrét...
Készen áll a közös innovációra? Lépjen kapcsolatba szakértőinkkel.
Lépjen kapcsolatba velünk
Address: 288 Shande Road, Shanyang Town, Jinshan District, Shanghai, Kína TEL/WhatsApp:Mobil terminál